




Mahsulotlar bo‘yicha tezkor navigatsiya
Tijoriy taklif olish
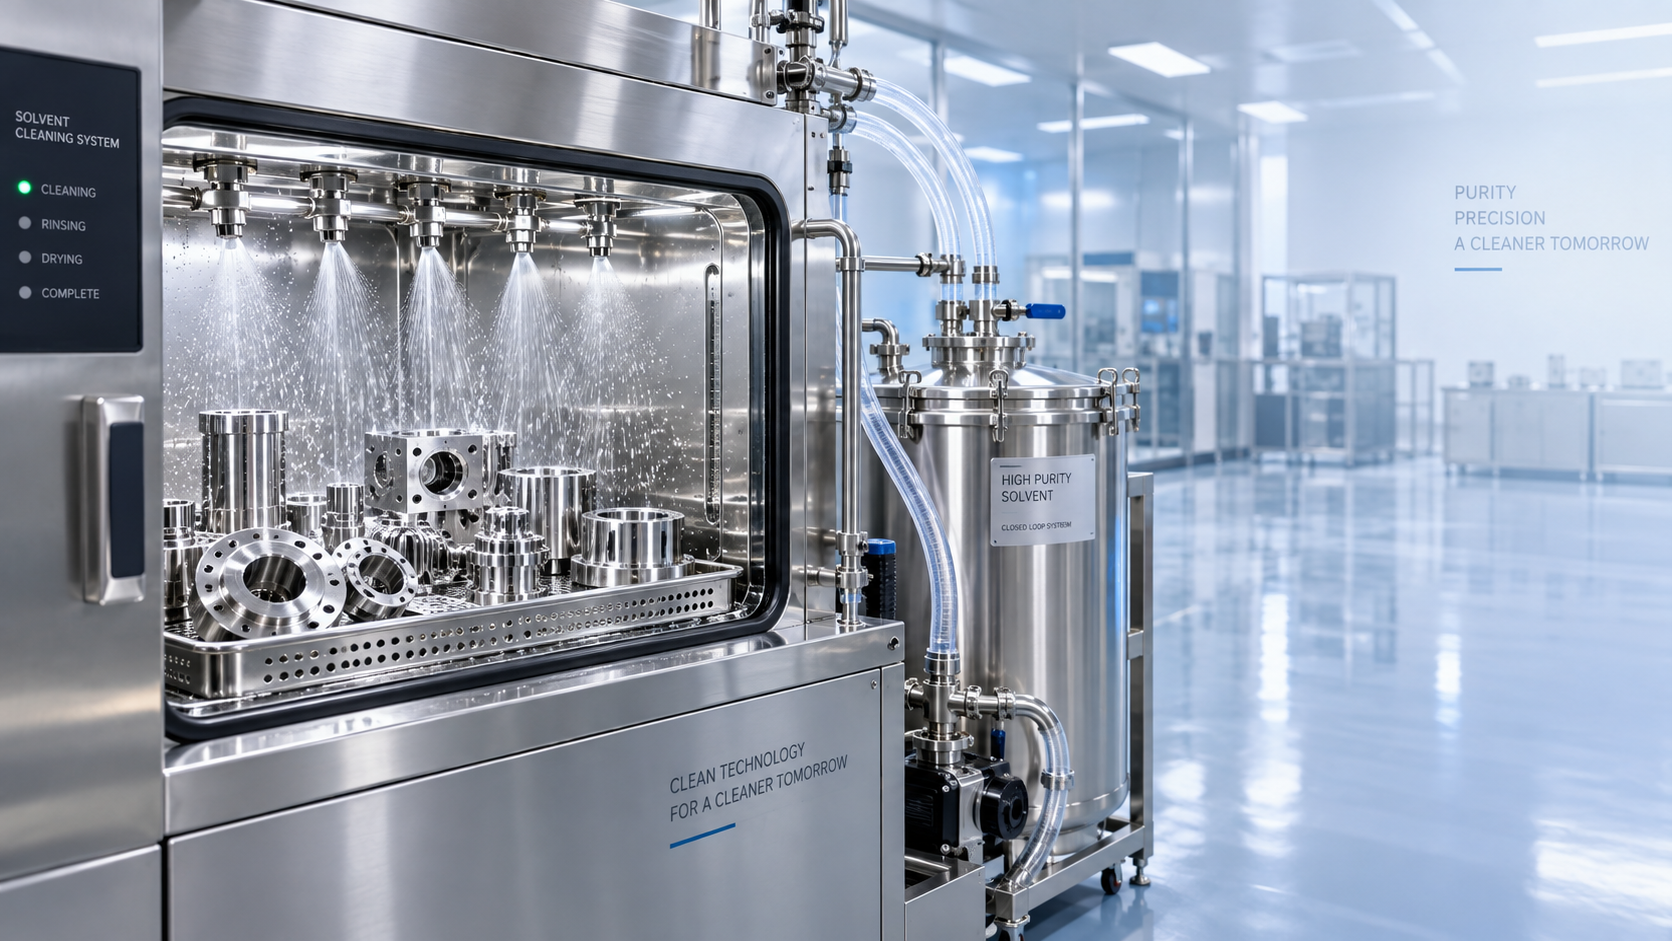
Tozalashdan keyin kamroq qoldiq qoldiradigan sanoat erituvchilarini tanlash
Tozalashdan keyin kamroq qoldiq qoldiradigan sanoat erituvchilarini tanlash sirt sifatini yaxshilashi, qayta ishlashni kamaytirishi hamda xavfsizroq va samaraliroq ish jarayonlarini qo‘llab-quvvatlashi mumkin.
Metall qismlar, uskunalar yoki ishlab chiqarish asboblari bilan ishlaydigan operatorlar uchun to‘g‘ri tanlov tozalash kuchi, bug‘lanish xususiyati, moslik, xavfsizlik nazorati va tartibga soluvchi majburiyatlar o‘rtasidagi muvozanatni ta’minlaydi.
Amaliy maqsad shunchaki tez quriydigan suyuqlik emas. Bu sirtni tekshirish, yig‘ish, qoplash, yopishtirish yoki saqlashga tayyor holda qoldiradigan takrorlanuvchi tozalash jarayonidir.
Erituvchi nomidan emas, sirt talabidan boshlang
Kam qoldiq turli operatsiyalarda turlicha ma’noni anglatadi. Mexanik ishlov berilgan kronshteyn yengil izlarni qabul qilishi mumkin, biroq elektron yig‘ma yoki qoplangan komponent bunga yo‘l qo‘ymasligi mumkin.
Sanoat erituvchilarini solishtirishdan oldin, tozalangan qism keyinchalik nima qilishi kerakligini belgilang. Quyi oqimdagi jarayon odatda qabul qilinadigan qoldiq darajasini belgilaydi.
Bo‘yashda hatto kichik yog‘li plyonkalar ham baliqko‘z nuqsonlari, yomon yopishish, notekis yaltiroqlik yoki qoplamaning muddatidan oldin ishdan chiqishiga sabab bo‘lishi mumkin. Tozalash sifati ishlab chiqarish talabiga aylanadi.
Yelimlab biriktirishda ko‘rinmas qoldiq bog‘lanish mustahkamligini kamaytirishi mumkin. Operatorlar sirtni toza deb ko‘rishlari mumkin, ammo sinov yoki daladagi xizmat jarayonida yig‘ish nosozliklariga duch kelishlari ehtimol.
Aniq o‘lchamli qismlarda qoldiq o‘lchashga, moylashga, germetiklashga yoki elektr kontaktiga xalaqit berishi mumkin. Eng yaxshi tozalagich komponentning funksional tolerantligiga bog‘liq.
Sirt “ko‘rinadigan darajada toza”, “suv plyonkasi uzilmaydigan”, “qoplamaga tayyor” yoki “analitik jihatdan toza” bo‘lishi kerakligini aniqlang. Ushbu spetsifikatsiyalar umumiy kam qoldiq haqidagi da’volarga qaraganda aniqroq yo‘nalish beradi.
Suv plyonkasining uzilish testi ayrim metall sirtlar uchun foydali bo‘lishi mumkin. Uzluksiz suv plyonkasi, odatda, tomchilanuvchi yoki ajralib ketuvchi suvga nisbatan yaxshiroq tozalikni ko‘rsatadi.
Biroq, bu oddiy sinov barcha ifloslantiruvchilarni aniqlamaydi. U jarayonga xos tekshirish usullari va hujjatlashtirilgan sifat standartlarining o‘rnini bosmasdan, ularni to‘ldirishi kerak.
Operatorlar qoldiq erituvchining o‘zidanmi, qayta cho‘kayotgan eritilgan kirdanmi, iflos artgichlardanmi, ifloslangan vannalardanmi yoki to‘liq quritilmagandanmi kelib chiqishini ham aniqlashlari kerak.
Tozalashdan keyin qoldiq nima hosil qilishini tushuning
Qoldiq bug‘lanishdan keyin qoladigan uchuvchan bo‘lmagan material bo‘lishi mumkin. U yog‘lar, sirt faol moddalar, stabilizatorlar, tuzlar, erigan polimerlar, pigmentlar yoki ishlov berish paytida o‘tgan ifloslantiruvchilarni o‘z ichiga olishi mumkin.
Erituvchi tez bug‘lanishi mumkin, ammo agar unda yuqori qaynash haroratli qo‘shimchalar bo‘lsa yoki kir faqat sirt bo‘ylab yoyilgan bo‘lsa, baribir plyonka qoldirishi mumkin.
Aksincha, sekinroq bug‘lanadigan tozalagich ifloslanishni samarali eritib, undan keyin nazorat qilinadigan chayish yoki quritish bosqichi qo‘llansa, a’lo natijalar berishi mumkin.
Tozalash samaradorligi eritish qobiliyati, kontakt vaqti, aralashtirish, harorat, vanna holati va olib tashlash usuliga bog‘liq. Faqat erituvchi tanlovi sust jarayonni tuzata olmaydi.
Yog‘lar va surkov moylari ko‘pincha yetarli nopolar eritish qobiliyatini talab qiladi. Qutbli ifloslanish, tuzlar va ayrim texnologik qoldiqlar qutbli erituvchilarni, suvni yoki maxsus tozalash tizimlarini talab qilishi mumkin.
Sanoat sharoitlarida aralash ifloslanish keng tarqalgan. Metall qirindilari, barmoq izlari, yelim qoldig‘i va chang bilan aralashgan kesish suyuqligi odatda bosqichma-bosqich yondashuvni talab qiladi.
Bunday hollarda bitta erituvchi asosiy kirni bo‘shatishi, ikkinchi chayish esa erigan materialni qismga qayta cho‘kishidan oldin olib tashlashi mumkin.
Tiniqroq suyuqlik tozaroq suyuqlik degani deb hisoblamang. Yuvish vannasi operatorlar loyqalik, cho‘kindi yoki rang o‘zgarishini ko‘rishlaridan ancha oldin erigan ifloslanishni ushlab turishi mumkin.
Vannaning ishlatilish muddatini, olib chiqib ketiladigan suyuqlikni, bug‘lanish yo‘qotilishini, suvning kirib qolishini va zarracha yuklamasini kuzating. Ushbu omillar, hatto dastlabki erituvchi spetsifikatsiyasi mos bo‘lsa ham, qoldiqni asta-sekin oshirishi mumkin.
Bug‘lanish tezligini amaldagi ishga moslang
Tez bug‘lanish ko‘pincha kam qoldiq bilan bog‘lanadi, chunki qismda kamroq suyuqlik qoladi. Biroq, ortiqcha tezlik tozalash va xavfsizlik muammolarini keltirib chiqarishi mumkin.
Juda tez erituvchi og‘ir surkov moyini eritish, yoriqlarga yetib borish yoki teksturali sirtlardan ifloslanishni ko‘tarish uchun yetarli vaqtga ega bo‘lmasdan bug‘lanib ketishi mumkin.
Tez bug‘lanish qismni ham sovitishi va nam sharoitda kondensatsiya hosil qilishi mumkin. Hosil bo‘lgan namlik dog‘lar, korroziya xavfi yoki suv orqali keladigan ifloslanishni qoldirishi mumkin.
Sekinroq bug‘lanish uzoqroq ta’sir vaqtini ta’minlaydi va kirni olib tashlashni yaxshilashi mumkin. U qo‘lda artish, botirib tozalash yoki murakkab geometriyali komponentlar uchun afzal bo‘lishi mumkin.
Buning evaziga sikl vaqti oshadi. Operatorlarga erituvchining qamalib qolishining oldini olish uchun yetarli quritish vaqti kerak, ammo tozalangan qismlar havodagi chang yoki barmoq izlarini yig‘ib oladigan darajada ko‘p vaqt emas.
To‘liq ish ketma-ketligini ko‘rib chiqing: qo‘llash, kutish, artish, chayish, quritish, tekshirish va ko‘chirish. Eng tez suyuqlik har doim ham eng tez ishonchli jarayonni yaratmaydi.
Ochiq ish joylarida uchuvchanlik bug‘ ta’siri va yong‘indan himoya choralariga ham ta’sir qiladi. Yuqori bug‘lanish tezligi shamollatish talablarini va yo‘qotish hisobiga erituvchi sarfini oshirishi mumkin.
Yopiq uskunalarda sekinroq mahsulotlar uzoqroq quritish yoki qayta tiklash sikllarini talab qilishi mumkin. Qoldiq bug‘ keyingi qizdirish, qoplash yoki qadoqlash operatsiyalariga ta’sir qilmasligini tasdiqlang.
Amaliy baholash faqat quritish vaqtini emas, quritish vaqtini kirni olib tashlash bilan birga solishtiradi. Erituvchini odatiy korxona sharoitlarida namunaviy qismlarda sinab ko‘ring.
Keng miqyosda qo‘llashdan oldin materiallar mosligini tekshiring
Agar kam qoldiqli erituvchi asos materialga zarar yetkazsa, u foydali emas. Metallar, plastmassalar, elastomerlar, qoplamalar, yorliqlar va yelimlar juda turlicha reaksiyaga kirishishi mumkin.
Alyuminiy qotishmalari nomunosib tizimlarda dog‘lanishi yoki korroziyaga uchrashi mumkin. Mis va latun rangsizlanishi, ayrim plastmassalar esa yorilishi, shishishi, yumshashi yoki o‘lcham barqarorligini yo‘qotishi mumkin.
Rezina zichlagichlar alohida e’tiborni talab qiladi. Ochiq metallda yaxshi ishlaydigan tozalagich plastifikatorlarni ajratib olishi yoki yig‘ilgan komponent ichidagi qistirmaning shishishiga sabab bo‘lishi mumkin.
Ko‘rinadigan sirtlar bilan bir qatorda yashirin sirtlarni ham sinang. Ichki kanallar, birikmalar, izolyatsiyalangan joylar va g‘ovak materiallar erituvchini ochiq, tekis sirtlarga qaraganda uzoqroq ushlab qolishi mumkin.
Moslik tekshiruvlari to‘liq quritilgandan keyingi tashqi ko‘rinish, og‘irlik o‘zgarishi, qattiqlik, shishish, qoplama yopishishi, hidning saqlanishi va funksional ishlashni o‘z ichiga olishi kerak.
Muhim qo‘llanmalarda haqiqiy kir, mo‘ljallangan konsentratsiya, odatiy ta’sir vaqti va rejalashtirilgan quritish usuli bilan nazorat qilinadigan namuna sinovidan foydalaning.
Natijalarni material va jarayon bo‘yicha hujjatlashtiring. Bu operatorlarning sanoat erituvchilarini faqat mavjudligi, narxi yoki o‘xshash tashqi ko‘rinishiga qarab almashtirishining oldini oladi.
Yetkazib beruvchining texnik ma’lumotlari dastlabki saralashga yo‘l-yo‘riq berishi mumkin, biroq ular sizning qismlaringizda o‘tkaziladigan validatsiyaning o‘rnini bosa olmaydi. Ishlab chiqarish qoldiqlari va material navlari ko‘pincha korxonalar o‘rtasida farq qiladi.
Qayta ifloslanishning oldini olish uchun tozalik va jarayon nazoratidan foydalaning
Qoldiqni nazorat qilish ko‘pincha yuqori sifatli erituvchini tanlashdan ko‘ra, ishlov berish intizomiga ko‘proq bog‘liq. Toza erituvchi muntazam foydalanishda tezda ifloslanishi mumkin.
Alohida idishlar, germetik dozali tizimlar va yorliqlangan ko‘chirish vositalaridan foydalaning. Ochiq chelaklar va qayta ishlatilgan butilkalar chang, suv, yog‘ va noto‘g‘ri materiallarning kirishiga imkon beradi.
Artib tozalash uchun erituvchiga mos, tuklanishi nazorat qilinadigan artgichlarni tanlang. Sifatsiz matolar tolalar, bog‘lovchilar, bo‘yoqlar yoki shimilgan yog‘ni qoldirishi mumkin.
Artgichlar to‘yingan holatga kelishidan oldin ularni almashtiring. Iflos artgich, ayniqsa izlarni aniqlash oson bo‘lgan silliq metall yoki jilolangan sirtlarda erigan kirni qayta taqsimlaydi.
Amaliy jihatdan mumkin bo‘lsa, tozalagichni komponentni to‘liq ho‘llash o‘rniga artgichga qo‘llang. Bu ortiqcha purkalishni, bug‘ ajralishini va erituvchining choklarga keraksiz o‘tishini kamaytiradi.
Muhim qismlarda bir yo‘nalishli artish usulidan foydalaning. Toza qismlarni ochish uchun artgichni buklash ifloslanishni qayta-qayta yoyish o‘rniga undan uzoqlashtirishga yordam beradi.
Botirish tizimlari uchun filtrlashni ta’minlang va almashtirish mezonlarini belgilang. Filtrlash zarrachalarni olib tashlaydi, ammo erigan yog‘lar yoki yuqori qaynash haroratli ifloslantiruvchilarni olib tashlamasligi mumkin.
Suv ishlatiladigan joylarda elektr o‘tkazuvchanlikni, qattiqlikni va quritish sifatini kuzating. Mineral cho‘kindilar, ayniqsa qizdirib quritishdan keyin, erituvchi qoldig‘i bilan adashtirilishi mumkin.
Yakuniy chayish sifati ayniqsa muhimdir. Toza yakuniy chayish ko‘pincha kuchli yuklangan asosiy vannada qayta-qayta yuvishga qaraganda yaxshiroq sirtni ta’minlaydi.
Xavfsizlik, ta’sirlanish va tartibga soluvchi cheklovlarni erta baholang
Qoldiq samaradorligini ishchilar xavfsizligidan ajratib bo‘lmaydi. To‘g‘ri sanoat erituvchilaridan korxonaning shamollatish, o‘qitish, saqlash va favqulodda vaziyatlarni nazorat qilish sharoitlarida foydalanish mumkin bo‘lishi kerak.
Sinovdan foydalanishdan oldin xavfsizlik ma’lumotlari varag‘ini ko‘rib chiqing. Yonish harorati, bug‘ bosimi, ta’sirlanish limitlari, teri orqali so‘rilish xavflari, toksiklik va nomuvofiqliklarni tasdiqlang.
Operatorlar xavfni faqat hidiga qarab baholamasliklari kerak. Ayrim xavfli materiallarning hid orqali ogohlantirish xususiyati kuchsiz, boshqalari esa xavfli ta’sirlanish darajasidan ancha past miqdorda sezilishi mumkin.
Bug‘ yoki tuman hosil bo‘lishi mumkin bo‘lgan joylarda mahalliy so‘rish shamollatishidan foydalaning. Umumiy xona shamollatishi qo‘lda tozalash, vanna bilan ishlash, purkash yoki uskunaning yopiq joylari uchun yetarli bo‘lmasligi mumkin.
Shaxsiy himoya vositalari muayyan erituvchiga qarshi tanlanishi kerak. Qo‘lqop materiallari sezilarli farqlanadi va o‘tkazib yuborish vaqti qalinlik, harorat hamda kontakt davomiyligiga qarab o‘zgarishi mumkin.
Erituvchi ko‘rinadigan qoldiqni kam qoldirgani uchun xavfsizroq deb hech qachon hisoblamang. Uchuvchan bo‘lmagan modda miqdorining kamligi avtomatik ravishda past toksiklik, past yonuvchanlik yoki atrof-muhitga kam ta’sir degani emas.
Xavfli chiqindilar talablari ham muhim. Ishlatilgan tozalash suyuqliklarida yog‘lar, metallar, pigmentlar yoki utilizatsiya majburiyatlari va xarajatlarini o‘zgartiradigan tartibga solinuvchi moddalar bo‘lishi mumkin.
Xalqaro ta’minot zanjirlari uchun yangi mahsulotni ishlab chiqarishga joriy etishdan oldin mahalliy kimyoviy moddalar reyestri holatini, transport tasnifini, markirovkalashni va import talablarini tekshiring.
Kimyoviy oraliq mahsulotlarni odatiy tozalash erituvchilari sifatida ko‘rmang
Ba’zi kimyoviy moddalar erituvchiga o‘xshash foydali xususiyatlarga ega, biroq umumiy tozalash uchun mos emas. Ularning sanoatdagi qiymati buning o‘rniga sintez, formulatsiya yoki analitik qo‘llanmalarda bo‘lishi mumkin.
Anilin CAS#62-53-3 bo‘yoqlar, dorilar, pestitsidlar, rezina qo‘shimchalari, smola materiallari, xushbo‘y moddalar, moy stabilizatorlari va analitik ishlarda qo‘llaniladigan kimyoviy oraliq mahsulotdir.
U sezilarli ishlov berish xavflariga ega rangsizdan och sariqqacha bo‘lgan suyuqlikdir. U havo yoki yorug‘lik ta’sirida oksidlanib, qorayishi mumkin, bu esa qoldiqqa sezgir tozalash maqsadlariga zid keladi.
Anilin, shuningdek, o‘tkir toksiklik, teri orqali so‘rilish, atrof-muhit va yonish xavflarini keltirib chiqaradi. U qat’iy saqlashni, mos himoya vositalarini, nazorat qilinadigan shamollatishni va tartibga soluvchi tekshiruvni talab qiladi.
Uning qaynash nuqtasi taxminan 184 daraja Selsiy bo‘lib, u muntazam kam qoldiqli sirt tozalash qo‘llanmalari uchun tez bug‘lanadigan variant emas.
Operatorlar mahsulotlarni ularning mo‘ljallangan qo‘llanilishi va tasdiqlangan xavfsizlik nazoratiga muvofiq tanlashlari kerak. Kimyoviy moddaning moddalarni eritish qobiliyati uni tozalash erituvchisi sifatida tasdiqlamaydi.
Har qanday nomzodni baholashda maxsus tozalash formulatsiyasi, texnologik erituvchi va kimyoviy xomashyo o‘rtasini ajrating. Bu oldini olish mumkin bo‘lgan xavfsizlik va sifat xatarlarini kamaytiradi.
Kam qoldiqli erituvchi bo‘yicha amaliy sinov o‘tkazing
Ishlab chiqarishdagi tozalagichni o‘zgartirishdan oldin namunaviy qismlar yordamida hujjatlashtirilgan sinov o‘tkazing. Eng qiyin kirlarni, eng sezgir materiallarni va odatiy ish sharoitlarini kiriting.
Sinovdan oldin aniq o‘tish-o‘tmaslik mezonlarini belgilang. Misollar: ko‘rinadigan tozalik, suv plyonkasining uzilish xususiyati, sirt energiyasi, qoplama yopishishi, zarrachalar soni, gravimetrik qoldiq yoki elektr ko‘rsatkichlari.
Bir xil sharoitlarda kamida ikki yoki uchta nomzodni solishtiring. Erituvchi, artgich turi, kutish vaqti va quritish usulini bir vaqtning o‘zida o‘zgartirish natijalarni talqin qilishni qiyinlashtiradi.
Har bir namuna uchun boshlang‘ich kir holatini, erituvchi miqdorini, qo‘llash usulini, kontakt vaqtini, haroratni, artish sonini, quritish vaqtini va tekshirish natijasini qayd eting.
Tegishli hollarda yangi va eskirgan erituvchini ham sinang. Birinchi kuni yaxshi ishlaydigan nomzod takroriy foydalanish yoki ifloslanish yuklamasidan keyin yomon ishlashi mumkin.
Sinovlar davomida operatorlar fikr-mulohazasini ham kiriting. Bug‘lanishni nazorat qilishdagi qiyinchilik, kuchli hidlar, notekis artish yoki ortiqcha dog‘lanish to‘liq joriy etishdan oldin muammolarni aniqlashi mumkin.
Faqat litr narxini emas, qabul qilingan tozalangan qism uchun xarajatni o‘lchang. Sarf, chiqindilarni qayta ishlash, mehnat vaqti, qayta ishlash, shamollatish ehtiyojlari va rad etilgan qismlar haqiqiy xarajatga ta’sir qiladi.
Tasdiqlangach, sinovni standart ish tartibiga aylantiring. Konsentratsiya, qo‘llash usuli, vanna chegaralari, tekshirish chastotasi, saqlash qoidalari va almashtirish intervallarini belgilang.
Bitta tozalash natijasiga emas, takrorlanuvchanlikka qarab tanlang
Eng yaxshi kam qoldiqli tozalagich maqsadli kirni izchil olib tashlaydigan, komponentni himoya qiladigan, xavfsiz ishlovni qo‘llab-quvvatlaydigan va keyingi ishlab chiqarish bosqichiga mos keladigan vositadir.
Talab etiladigan sirt holatini aniqlashdan boshlang. Keyin eritish qobiliyati, bug‘lanish tezligi, moslik, tozalik, jarayon nazorati, ishchilar ta’sirlanishi va chiqindi majburiyatlarini birgalikda baholang.
Operatorlar uchun eng foydali qaror kamdan-kam hollarda “qaysi erituvchi eng kuchli?” bo‘ladi. U “qaysi tasdiqlangan jarayon har bir smenada minimal qayta ishlash bilan toza qismlarni beradi?” degan savoldir.
Shu sababli sanoat erituvchilari nazorat qilinadigan sinovlar va aniq ish standartlari orqali tanlanishi kerak. Intizomli baholash yashirin qoldiqni, ishlab chiqarishdagi o‘zgaruvchanlikni va quyi oqimdagi nosozliklarni kamaytiradi.
Bugun bizga so‘rovingizni yuboring