









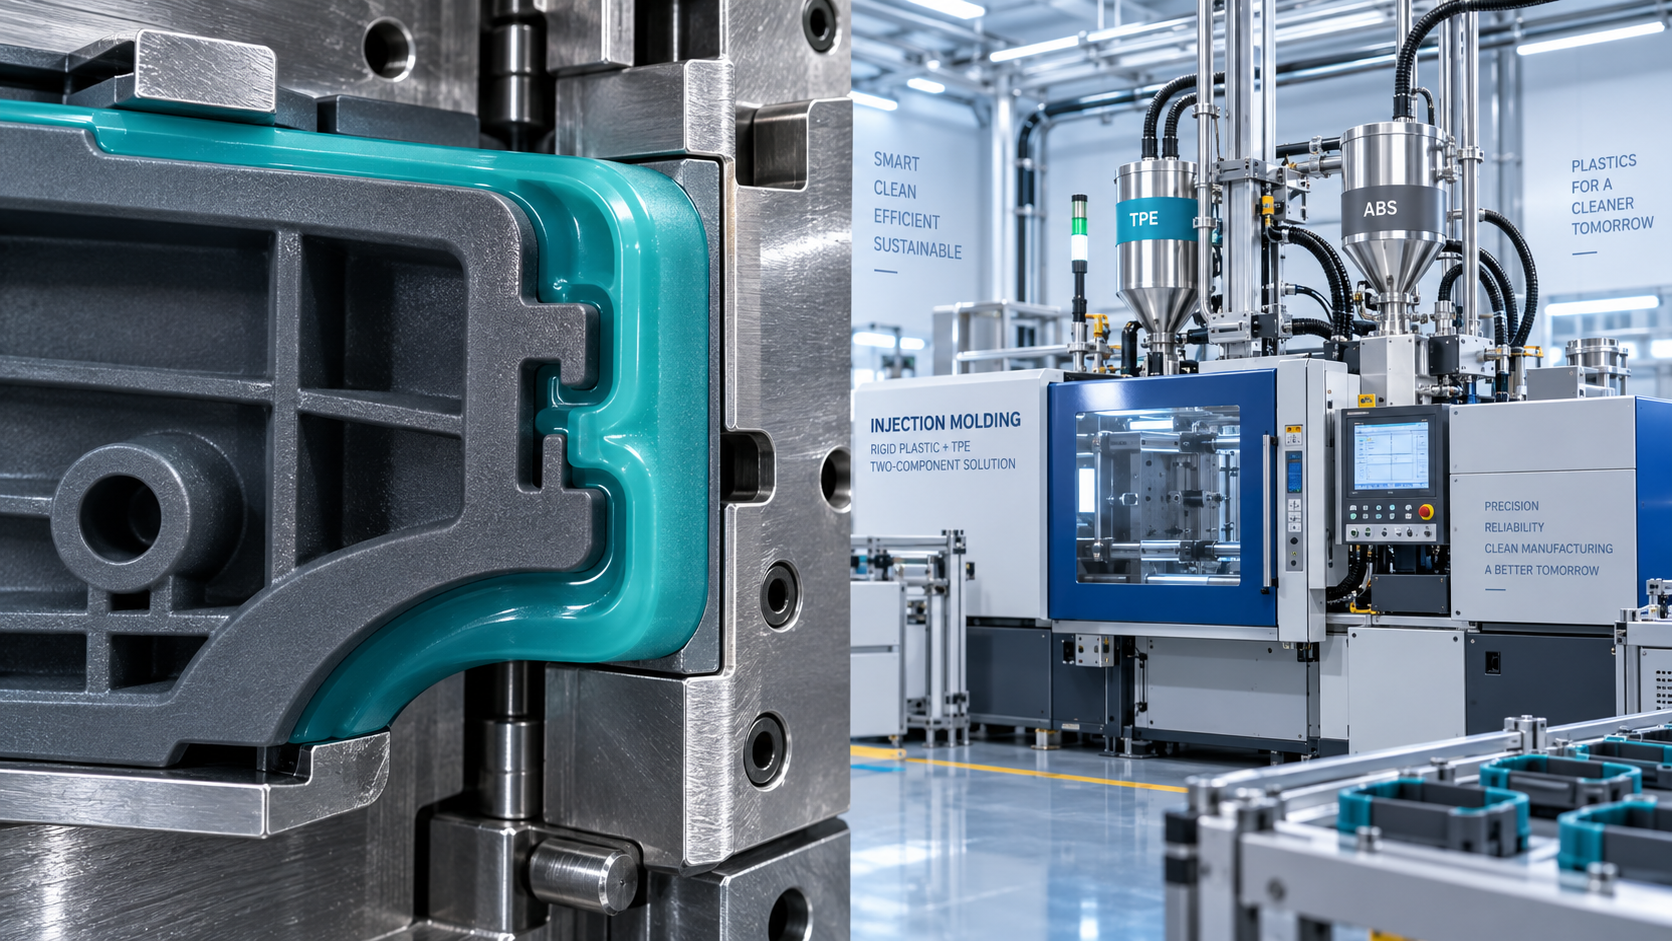
Ishonchli qoplama qoliplash yopishishi mustahkam, yuqori samarali qoliplangan komponentlarni izlayotgan operatorlar uchun muhimdir. Termoplastik elastomerlar moslashuvchanlik, yaxshi ushlash xususiyati va qayta ishlash samaradorligini taklif etadi, biroq muvaffaqiyatli biriktirish material va jarayonni qat’iy nazorat qilishni talab qiladi.
Asosiy amaliy nuqta oddiy: kuchli yopishish kamdan-kam hollarda faqat haroratni oshirish orqali yuzaga keladi. U mos materiallar, toza substrat, interfeysning to‘g‘ri harorati, yetarli bosim va barqaror vaqt rejimiga bog‘liq.
Sinov va xato sozlamalaridan emas, materiallar mosligidan boshlang
Termoplastik elastomerlar birikmaganda, operatorlar ko‘pincha avval silindr harorati yoki inyeksiya bosimini sozlaydi. Bu sozlamalar muhim, biroq ular tubdan mos kelmaydigan polimer kimyosini ishonchli tarzda yenga olmaydi.
Qoplama qoliplashdagi yopishish eritilgan elastomer qattiq substratni ho‘llaganda, u bilan yaqin kontaktga kirishganda va molekulyar o‘zaro ta’sir, diffuziya, mexanik mahkamlash yoki ushbu mexanizmlarning kombinatsiyasini hosil qilganda rivojlanadi.
Substrat polipropilen, polietilen, ABS, polikarbonat, neylon, poliester yoki metall qo‘shimcha bo‘lishi mumkin. Har bir material turli sirt energiyasi, qutblilik, issiqlikka chidamlilik va birikish xususiyatiga ega.
Masalan, ko‘plab TPE navlari polipropilenga samarali birikadi, chunki ularning formulasi mos poliolefin fazalarini o‘z ichiga oladi. PP uchun tanlangan TPE ABS yoki polikarbonatda yomon natija ko‘rsatishi mumkin.
Har doim yetkazib beruvchidan aynan substratning muayyan navi uchun yopishish bo‘yicha ko‘rsatmalarni so‘rang. “Plastmassalarga birikadi” kabi umumiy bayonotlar ishlab chiqarish qarorlari va sifatni rejalashtirish uchun yetarli emas.
Substratda to‘ldirgichlar, alangani sekinlashtiruvchi moddalar, qolipdan ajratish qo‘shimchalari, qayta ishlangan material, pigmentlar yoki moylash vositalari borligini tekshiring. Bu tarkibiy qismlar, smola oilasi o‘zgarmagan bo‘lsa ham, sirt xususiyatini o‘zgartirishi mumkin.
To‘liq ishlab chiqarish jarayonini o‘zgartirishdan oldin kichik, nazorat qilinadigan moslik sinovini o‘tkazing. Namunalarni mo‘ljallangan substrat, mo‘ljallangan TPE navi, maqsadli geometriya va reprezentativ sikl sharoitlaridan foydalangan holda qoliplab oling.
Darhol yuzaga keladigan yopishishni ham, konditsiyalanganidan keyingi yopishishni ham baholang. Qoliplashdan keyin mustahkam tuyulgan detal issiqlik, namlik, kimyoviy moddalar bilan aloqa, zarba, takroriy egilish yoki termik sikllardan keyin ajralishi mumkin.
Komponentga mos keladigan qobiqni ajratish, tortish, cho‘zish, ustma-ust siljish yoki funksional ajratish sinovlaridan foydalaning. Sinov qoliplangan detal foydalanish jarayonida haqiqatda qanday yuklanishga duch kelishini qayta aks ettirishi kerak.
Substrat qolipga kirishidan oldin uning sirtini nazorat qiling
Sirt ifloslanishi qoplama qoliplashdagi notekis yopishishning eng keng tarqalgan sabablaridan biridir. Yog‘, chang, barmoq izlari, namlik, migratsiya qoldiqlari va ajratish agentlari polimerlarning yaqin kontaktini oldini olishi mumkin.
Ko‘rinishidan toza substrat har doim ham birikishga tayyor bo‘lavermaydi. Silikon, mum, antistatik qo‘shimcha yoki ishlov berish suyuqligining kam miqdori ham faqat sinov paytida ko‘rinadigan zaif interfeysni hosil qilishi mumkin.
Qo‘shimchalar va oldindan qoliplangan substratlar uchun aniq ishlov berish usulini belgilang. Zarur joylarda toza qo‘lqoplar, yopiq idishlar, belgilangan ish sirtlari va qoliplashdan oldin qisqa ta’sir vaqtlaridan foydalaning.
Agar detallar tozalansa, tozalash jarayonining o‘zi qoldiq qoldirmasligini tasdiqlang. Ayrim suvli yuvish vositalari, erituvchilar yoki chayish suvidagi minerallar quritish to‘liq bo‘lmaganda birikishga ta’sir qilishi mumkin.
Namlikka sezgir materiallar qo‘llanilganda substratni yaxshilab quriting. Neylon, poliester va ayrim to‘ldirilgan muhandislik plastmassalari suvni yutishi mumkin, bu qoplama qoliplash paytida interfeys nuqsonlari yoki bug‘ bilan bog‘liq bo‘shliqlarni yuzaga keltiradi.
Murakkab kombinatsiyalar uchun sirtni faollashtirish zarur bo‘lishi mumkin. Plazma, korona, alangali ishlov berish, lazerli teksturalash va kimyoviy praymerlar sirt energiyasini oshirishi yoki foydali mexanik mahkamlash xususiyatlarini yaratishi mumkin.
Sirtga ishlov berish samarali deb shunchaki qabul qilinmasdan, tasdiqlanishi kerak. Amaliy bo‘lgan hollarda sirt energiyasini o‘lchang, so‘ng normal ishlab chiqarish sharoitlarida qoliplangan detallar sinovi orqali yaxshilanishlarni tasdiqlang.
Faollashtirishdan keyin vaqt muhim ahamiyatga ega. Ayrim ishlov berilgan sirtlar eskirish, ifloslanish yoki migratsiya tufayli yuqori energiyali holatini asta-sekin yo‘qotadi, shuning uchun qoplama qoliplashdan oldingi maksimal ruxsat etilgan vaqtni belgilang.
Mexanik tekstura ushlab turishni yaxshilashi mumkin, biroq u mos materiallarning o‘rnini bosa olmaydi. G‘adir-budirlar, teshiklar, ostki kesimlar, qovurg‘alar va yivlar interfeysdagi yomon yopishishni yashirmasdan, birikishni qo‘llab-quvvatlashi kerak.
Interfeysga zarar yetkazmasdan ho‘llanishni yaxshilash uchun haroratdan foydalaning
Harorat qoplama qoliplash jarayonida termoplastik elastomerlarga kuchli ta’sir qiladi, chunki qovushqoqlik erigan material muzlashidan oldin uning substratni qanchalik yaxshi ho‘llashi va interfeysning mayda xususiyatlarini to‘ldirishini belgilaydi.
Haddan tashqari sovuq eritma qolip bo‘shlig‘i orqali yetarli oqishi mumkin, biroq baribir yaqin molekulyar kontakt hosil qila olmaydi. Natijadagi birikish ko‘pincha zaif, notekis yoki oson qobiq ajraladigan bo‘ladi.
Eritma haroratini oshirish ho‘llanishni yaxshilashi mumkin, biroq faqat yetkazib beruvchi tavsiya qilgan qayta ishlash oralig‘ida. Ortiqcha issiqlik TPEni buzishi, detal rangini o‘zgartirishi, hid hosil qilishi yoki oqindi hosil bo‘lishini ko‘paytirishi mumkin.
Qattiq substrat harorati ham xuddi shunday muhimdir. Sovuq substrat TPEning birinchi qatlamini tez muzlatadi, bu ho‘llanishni kamaytiradi va interfeysdagi diffuziyani cheklaydi.
Qolip haroratini asta-sekin oshiring va yopishish natijalarini sikl vaqti, o‘lchamlar barqarorligi va sirt sifati bilan solishtiring. Iliqroq qolip ko‘pincha ortiqcha silindr haroratiga qaraganda birikish barqarorligini samaraliroq yaxshilaydi.
Metall yoki qalin qattiq komponentlar issiqlikni tez olib ketganda qo‘shimchalarni oldindan qizdirish foydali bo‘lishi mumkin. Biroq deformatsiya, oksidlanish, operatorlar uchun xavf yoki qo‘shimchalarning notekis haroratidan saqlanish uchun nazorat qilinadigan qizdirishdan foydalaning.
Faqat uskuna sozlama nuqtalariga tayanish o‘rniga haqiqiy haroratlarni kuzating. Silindr zonalari, soplo harorati, qolip harorati, issiq kanal harorati va substrat harorati ko‘rsatilgan qiymatlardan farq qilishi mumkin.
Harorat o‘lchovlarini ishga tushirishda ham, barqaror ishlab chiqarishda ham qayd eting. Ayrim yopishish muammolari birinchi tasdiqlangan namunalarda emas, uskuna termik muvozanatga yetgandan keyin paydo bo‘ladi.
Agar qayta ishlangan materialdan foydalansangiz, issiqlik tarixi eritma oqimini yoki degradatsiya xususiyatini o‘zgartirganini baholang. Qayta maydalangan material miqdorining o‘zgarishi nominal harorat sozlamalari o‘zgarmaganiga qaramay yopishish farqlarini keltirib chiqarishi mumkin.
To‘liq interfeys kontakti uchun inyeksiya va bosib turish sharoitlarini sozlang
Inyeksiya tezligi to‘ldirish, siljishdan qizish, havoni chiqarish va interfeysni ho‘llash o‘rtasidagi muvozanatga ta’sir qiladi. To‘g‘ri sozlama detal qalinligi, quyish nuqtasi konstruksiyasi, oqim uzunligi va TPE qovushqoqligiga bog‘liq.
Juda sekin inyeksiya substrat yuzasida muddatidan oldin sovishga olib kelishi mumkin. Juda tez inyeksiya oqimning sachrashi, havo qamalishi, kuyish izlari, ortiqcha siljish yoki beqaror tashqi ko‘rinishni keltirib chiqarishi mumkin.
Material yetkazib beruvchisi tavsiya qilgan oraliqdan boshlang, so‘ng bir vaqtning o‘zida faqat bitta o‘zgaruvchini sozlang. Faqat vizual tekshiruvga tayanmasdan, detallarni hujjatlashtirilgan yopishish sinovi orqali taqqoslang.
Ayniqsa qovurg‘alar, burchaklar va tekstura atrofida interfeysni to‘liq to‘ldirish uchun yetarli inyeksiya bosimini saqlang. Yashirin interfeys zonalaridagi to‘liq bo‘lmagan to‘ldirish keyinchalik mahalliy qatlamlanishga aylanishi mumkin.
Quyish nuqtasi ochiq turganda bosib turish bosimi va ushlab turish vaqti kontaktni yaxshilashi mumkin. Biroq ortiqcha bosib turish qoplama chegarasi yaqinida oqindi, kuchlanish, deformatsiya va tashqi ko‘rinish nuqsonlarini keltirib chiqarishi mumkin.
Komponent muhim bo‘lsa yoki ishlab chiqarish hajmi katta bo‘lsa, qolip bo‘shlig‘i bosimini monitoring qiling. Bu faqat gidravlik bosimga qaraganda haqiqiy to‘ldirish va bosib turish holati haqida aniqroq tasavvur beradi.
Quyish nuqtasining joylashuvi diqqat bilan ko‘rib chiqilishi kerak. Uni birikish maydoni bo‘ylab bir tekis oqimni ta’minlaydigan va yuqori kuchlanishli joylarda chok chiziqlari, to‘xtalish izlari yoki havo qamalishining oldini oladigan tarzda joylashtiring.
Imkon qadar eritma oqimi frontini avval eng katta birikish yuzasiga yo‘naltiring. Bu substratni iliqroq saqlaydi va bosib turish tugashidan oldin interfeys muzlash xavfini kamaytiradi.
Qolipni to‘g‘ri ventilyatsiya qiling. Qamalib qolgan gaz mahalliy kontaktga to‘sqinlik qilishi, kuyish izlarini yaratishi va operatorlar smola sifatiga noto‘g‘ri bog‘lashi mumkin bo‘lgan vaqti-vaqti bilan yuz beruvchi birikish zaifligini keltirib chiqarishi mumkin.
Namlik, saqlash va material bilan ishlashni izchil boshqaring
Namlikni nazorat qilish qoliplangan detalning tashqi ko‘rinishiga ham, qoplama qoliplashdagi yopishishga ham ta’sir qiladi. TPE kimyosiga qarab, yutilgan suv kumushsimon izlar, pufakchalar, yomon sirt qoplamasi, qovushqoqlik o‘zgarishi yoki interfeys zaifligini keltirib chiqarishi mumkin.
Quritish uchun TPE yetkazib beruvchisining harorat, vaqt, shudring nuqtasi va quritishdan keyingi maksimal ta’sir vaqti bo‘yicha spetsifikatsiyasiga amal qiling. Bitta quritish dasturi har bir termoplastik elastomer navi uchun ishlaydi deb hisoblamang.
Imkon qadar quritilgan materialni muhrlangan bunkerlarda yoki nazorat qilinadigan oziqlantirish tizimlarida saqlang. Qoliplash mashinasi yonidagi ochiq qoplar nam ishlab chiqarish muhitida namlikni tezda qayta yutishi mumkin.
Materialning ifloslanishi namlik kabi e’tiborga loyiqdir. Mos kelmaydigan TPE navlari, rang konsentratlari, tozalash birikmalari yoki oldingi ishlardan qolgan smolani aralashtirish yopishishni keskin o‘zgartirishi mumkin.
Materialni aniq identifikatsiyalash, bunkerlarni nazorat ostida tozalash va hujjatlashtirilgan ishga tushirishda tozalashdan foydalaning. Mos kelmaydigan qoldiqning oz miqdori ham ishlab chiqarishning dastlabki detallarida yopishish sinovidan o‘tmaslikka sabab bo‘lishi mumkin.
Ayrim sanoat korxonalarida tozalash va suvni boshqarish jarayonlarida namlikka sezgir funksional qo‘shimchalardan foydalaniladi. Masalan,Sodium polyacrylate CAS#9003-04-7 ehtiyotkorlik bilan saqlanishi kerak, chunki namlik ta’siri uning ishlov berish xususiyatiga ta’sir qilishi mumkin.
Ushbu material TPE birikishi uchun universal yechim sifatida emas, balki sanoat formulalari va suvni ushlab turish qo‘llanmalari uchun tegishlidir. Rasmiy moslik baholashisiz qoliplash birikmalariga aloqador bo‘lmagan qo‘shimchalarni kiritmang.
Qattiq substrat va qoplama qoliplash materiali uchun partiya kuzatuvchanligini saqlang. Kuzatuvchanlik yopishish xususiyati kutilmaganda o‘zgarganda jarayon o‘zgarishini partiya bilan bog‘liq o‘zgarishlardan ajratishga yordam beradi.
Takrorlanuvchi nuqsonlarda keng ko‘lamli jarayon sozlamalarini kiritishdan oldin smola partiya raqamlari, quritish qaydlari, namlik, smena almashinuvi, qolip harorati va uskuna signallarini taqqoslang.
Mustahkam birikishni qo‘llab-quvvatlash uchun detal va asbob-uskunani loyihalang
Detal konstruksiyasi interfeysga qancha kuchlanish yetib borishini belgilaydi. Hatto a’lo kimyoviy yopishish ham o‘tkir burchaklar, yupqa birikish joylari, keskin qalinlik o‘zgarishlari yoki qobiq ajralishiga moyil geometriya yuklarni jamlaganda buzilishi mumkin.
Qattiq plastmassa va termoplastik elastomerlar o‘rtasidagi o‘tish joylarida katta radiuslardan foydalaning. Yumaloq o‘tishlar mahalliy kuchlanishni kamaytiradi va TPEning substrat ustiga silliq oqishiga yordam beradi.
Imkon bo‘lsa, faqat qobiqni ajratishga chidamlilikka tayanish o‘rniga siljish va siqilish uchun loyihalang. Qobiqni ajratish yuki kuchni birikish chetida to‘playdi va ko‘plab qoplama qoliplash konstruksiyalari uchun ayniqsa talabchandir.
Mexanik ushlab turish xususiyatlari qimmatli qo‘shimcha ishonchlilikni ta’minlashi mumkin. O‘tuvchi teshiklar, oynachalar, ostki kesimlar, yivlar va o‘rab turuvchi qismlar sovigandan keyin elastomerning qattiq komponentga qulflanishiga imkon beradi.
Ushlab turish xususiyatlari ishonchli qolip to‘lishi va detalning chiqarilishini ham ta’minlashi kerak. Juda tor kanallar erta muzlashi mumkin, kuchli ostki kesimlar esa asbob-uskunani murakkablashtirishi va qolipdan chiqarish paytida TPEga zarar yetkazishi mumkin.
Qoplama qoliplash hududida devor qalinligini yetarlicha bir xil saqlang. Katta qalinlik farqlari turlicha sovish, cho‘kish izlari, ichki kuchlanish va interfeys bo‘ylab notekis kontakt bosimini keltirib chiqarishi mumkin.
Substrat va TPE o‘rtasidagi kirishish farqlarini ko‘rib chiqing. Differensial kirishish yig‘mani siqib mahkamlashi yoki sovigandan keyin elastomerni substratdan tortib ajratishi mumkin.
Loyihani ko‘rib chiqish chog‘ida foydalanish sharoitlarini hisobga oling. Yog‘lar, tozalash vositalari, issiqlik, UV ta’siri, namlik va takroriy siqilish vaqt o‘tishi bilan elastomerga ham, biriktirilgan interfeysga ham ta’sir qilishi mumkin.
Qatlamlanish uchun amaliy nosozliklarni bartaraf etish tartibini yarating
Qatlamlanish paydo bo‘lganda bir nechta parametrni bir vaqtning o‘zida o‘zgartirmang. Ko‘p o‘zgaruvchili sozlashlar nuqsonni vaqtincha yashirishi, shu bilan birga haqiqiy sababni aniqlashni imkonsiz qilishi mumkin.
Avval buzilish qayerda yuz berishini tekshiring. Interfeysdagi adgeziv buzilish moslik, ifloslanish, ho‘llanish yoki harorat muammolarini ko‘rsatadi, TPE ichidagi kogeziya uzilishi esa ko‘pincha kuchliroq birikishni anglatadi.
Bir xil qolipdan olingan nuqsonli va maqbul detallarni taqqoslang. Quyish nuqtasi joylashuvi, qolip bo‘shlig‘i o‘rni, sikl vaqti, tashqi ko‘rinish holati, substrat partiyasi, TPE partiyasi va operatorning ishlov berish tarixini tekshiring.
Qolip bo‘shliqlari bo‘yicha naqsh mavjudligini aniqlang. Bitta zaif bo‘shliq ventilyatsiyaning to‘silishi, qolipning notekis sovishi, mahalliy ifloslanish, shikastlangan tekstura yoki kanal oqimidagi nomuvozanatni ko‘rsatishi mumkin.
Qolip sirtlarini ajratish agenti to‘planishi, korroziya, yeyilish yoki avvalgi materiallardan qolgan qoldiqlar uchun tekshiring. Qolipga texnik xizmat ko‘rsatish substrat kontakti uchun bevosita ta’sir qiladi va yopishishni nazorat qilish rejalarining bir qismi bo‘lishi kerak.
Optimallashtirish zarur bo‘lganda oddiy eksperimental rejadan foydalaning. Barcha boshqa omillarni o‘zgarmas saqlagan holda eritma harorati, qolip harorati, inyeksiya tezligi va bosib turish sharoitlarini tizimli ravishda o‘zgartiring.
Natijalarni jarayon oynasi jadvalida hujjatlashtiring. Har bir sinov sharoiti uchun sozlamalar, detal og‘irligi, sikl vaqti, vizual nuqsonlar, yopishish sinovi qiymatlari va buzilish turini qayd eting.
Barqaror sharoit aniqlangandan so‘ng, yuqori va pastki ishlash chegaralarini belgilang. Faqat bitta aniq sozlamada ishlaydigan jarayon zaif bo‘ladi va kelajakda sifat muammolarini yuzaga keltirishi ehtimoli yuqori.
Operatorlarni erta ogohlantiruvchi belgilarni, jumladan oqindi, kumushsimon izlar, to‘liq bo‘lmagan quyilish, sirt xiralashuvi, noodatiy hid, detal og‘irligining notekisligi va qobiq ajralish xususiyatidagi o‘zgarishlarni aniqlashga o‘rgating.
Haqiqiy foydalanish sharoitida yopishishni tekshiring
Dastlabki xona haroratidagi qobiqni ajratish sinovidan o‘tish qoplama qoliplash sifatining yakuniy isboti emas. Detal kutilayotgan ekologik va mexanik ta’sir davomida o‘z xususiyatlarini saqlab qolishi kerak.
Tasdiqlash sinovlarini qo‘llanish sohasiga muvofiq tanlang. Iste’molchi ushlagichlari ter, quyoshdan himoya kremi va takroriy egilish sinovlarini talab qilishi mumkin, sanoat komponentlariga esa yog‘, yuvish vositasi, issiqlik yoki tebranishga chidamlilik kerak bo‘lishi mumkin.
Tegishli bo‘lsa, sinovdan oldin namunalarni konditsiyalang. Issiqlikda qaritish, namlik ta’siri, sovuq sikllar, suvga botirish va kimyoviy ta’sir darhol o‘tkazilgan sinov aniqlamaydigan kechikkan interfeys buzilishini ko‘rsatishi mumkin.
Faqat qulay joylarni emas, eng past natija ko‘rsatadigan hududlarni sinang. Burchaklar, yupqa qismlar, quyish nuqtasiga yaqin zonalar, chok chiziqlari va keskin egilgan sirtlar ko‘pincha eng foydali ma’lumotni beradi.
Ishlab chiqarishni tasdiqlashdan oldin qabul qilish mezonlarini belgilang. Sinov usuli, namuna miqdori, konditsiyalash tartibi, buzilish chegarasi, buzilish turi va doimiy sifat tekshiruvlari chastotasini ko‘rsating.
Ushbu talablarni material yetkazib beruvchilar, qoliplovchilar va sifat jamoalari bilan baham ko‘ring. Yopishish xususiyati tizim natijasidir, shu sababli uzilgan spetsifikatsiyalar ishlab chiqarish jarayonida oldini olish mumkin bo‘lgan noaniqlikni yuzaga keltiradi.
Xulosa: Butun interfeysni nazorat qilish orqali yopishishni yaxshilang
Qoplama qoliplashda termoplastik elastomer yopishishini yaxshilash faqat harorat yoki bosimni oshirishdan ko‘proq narsani talab qiladi. Eng kuchli natijalarga materiallarni moslashtirish, sirtlarni tayyorlash, issiqlikni nazorat qilish va butun jarayonni tasdiqlash orqali erishiladi.
Operatorlar uchun eng samarali yondashuv qat’iy nosozliklarni bartaraf etishdir: avval moslikni tasdiqlang, substrat sirtini himoya qiling, qoliplash sharoitlarini barqarorlashtiring va har bir yaxshilanishni tekshirish uchun takrorlanadigan sinovlardan foydalaning.
Interfeys muhim ishlab chiqarish xususiyati sifatida loyihalansa, qayta ishlansa va tekshirilsa, qatlamlanish xavfi kamayadi hamda qoplama qoliplash detallari foydalanishda kutiladigan moslashuvchanlik, ushlash xususiyati va chidamlilikni ta’minlaydi.