Mahsulotlar bo‘yicha tezkor navigatsiya
Tijoriy taklif olish
PUR qatronidagi namlik inyeksion qoliplash jarayonida nuqsonlarni qanday keltirib chiqaradi
PET qatronidagi namlik barqaror inyeksion qoliplash jarayonini operatorlar va ishlab chiqarish jamoalari uchun qimmatga tushadigan nuqsonlar manbaiga tezda aylantirishi mumkin.
Noto‘g‘ri quritish eritma qovushqoqligi, sirt sifati, o‘lchamlar va detal mustahkamligiga qanday ta’sir qilishini tushunish barqaror ishlab chiqarishni saqlash va oldini olish mumkin bo‘lgan chiqindilarni kamaytirish uchun zarur.
Nima uchun namlik PET qatronini qayta ishlashda jiddiy muammo hisoblanadi
PET qatroni gigroskopik bo‘lib, uning granulalari saqlash, tashish, uzatish va qoliplash mashinasida turgan paytda atrofdagi havodan namlikni yutadi.
Namlikka sezgir ayrim materiallardan farqli ravishda, PETning ichki namlik miqdori qoliplash uchun allaqachon juda yuqori bo‘lsa ham, qayta ishlashdan oldin u normal ko‘rinishi mumkin.
Nam PET qatroni qizdirilgan silindrga kirgach, yutilgan suv gidroliz orqali polimer zanjirlari bilan reaksiyaga kirishadi va erish jarayonida molekulyar og‘irlikni doimiy ravishda kamaytiradi.
Bu shunchaki tashqi ko‘rinish bilan bog‘liq muammo emas. Gidroliz qatronning o‘zini o‘zgartiradi, shuning uchun to‘ldirish bosimini oshirish yoki qolip haroratini o‘zgartirish uning xususiyatlarini to‘liq tiklay olmaydi.
Operatorlar ko‘pincha avval bitta yaqqol nuqsonni emas, balki ishlab chiqarishning beqarorlashganini sezadilar. Quyma massasi, yostiqcha holati, to‘lish xatti-harakati va detal ko‘rinishi bir vaqtda o‘zgarishi mumkin.
Foydali ish tamoyili oddiy: agar PET detallarda to‘satdan tashqi ko‘rinish nuqsonlari va mexanik zaiflik kuzatilsa, qoliplash parametrlarini sozlashdan oldin quritish sharoitlarini tekshiring.
PET qatroni to‘g‘ri quritilmasa, nima sodir bo‘ladi
PET polimer zanjirlari boshqariladigan to‘lish, zichlash va qotish uchun zarur bo‘lgan eritma mustahkamligini ta’minlaydi. Suv yuqori qayta ishlash haroratlarida bu zanjirlarni uzadi.
Zanjir uzunligi kamaygani sari eritmaning qovushqoqligi pasayadi. Material osonroq oqishi mumkin, biroq bunday ko‘rinadigan yaxshilanish odatda qayta ishlash yaxshilangani emas, balki degradatsiyani anglatadi.
Past qovushqoqlikli PET yupqa qismlarni tez to‘ldirishi mumkin, ammo u notekis zichlash, ortiqcha quyindi, o‘lchamlar barqarorligining yomonlashuvi va zo‘riqishga chidamlilikning pasayishiga olib kelishi mumkin.
Gidroliz, shuningdek, odatda IV deb ataladigan ichki qovushqoqlikni kamaytiradi. IV molekulyar og‘irlik bilan bog‘liq bo‘lgani uchun, IVning o‘lchanadigan darajada pasayishi termik qayta ishlash polimer degradatsiyasini keltirib chiqarganini tasdiqlaydi.
Qatron issiq bunkerda, yuklash bo‘g‘zida, silindrda yoki shnekning turg‘un zonasida uzoqroq vaqt nam holda qolsa, degradatsiya yanada kuchayadi.
Silindrning yuqori haroratlari reaksiyani tezlashtirishi mumkin, ammo faqat harorat asosiy sabab emas. To‘g‘ri quritilgan PET qatroni odatiy qayta ishlash haroratlariga chiday oladi.
Shu sababli, silindr sozlamalarini pasaytirish simptomlarni vaqtincha yashirishi mumkin, biroq to‘liq to‘lmaslik, payvand choklarining sifatsizligi va sirt relyefining yetarli takrorlanmasligi kabi boshqa muammolarni yuzaga keltiradi.
Namlik sabab bo‘ladigan keng tarqalgan inyeksion qoliplash nuqsonlari
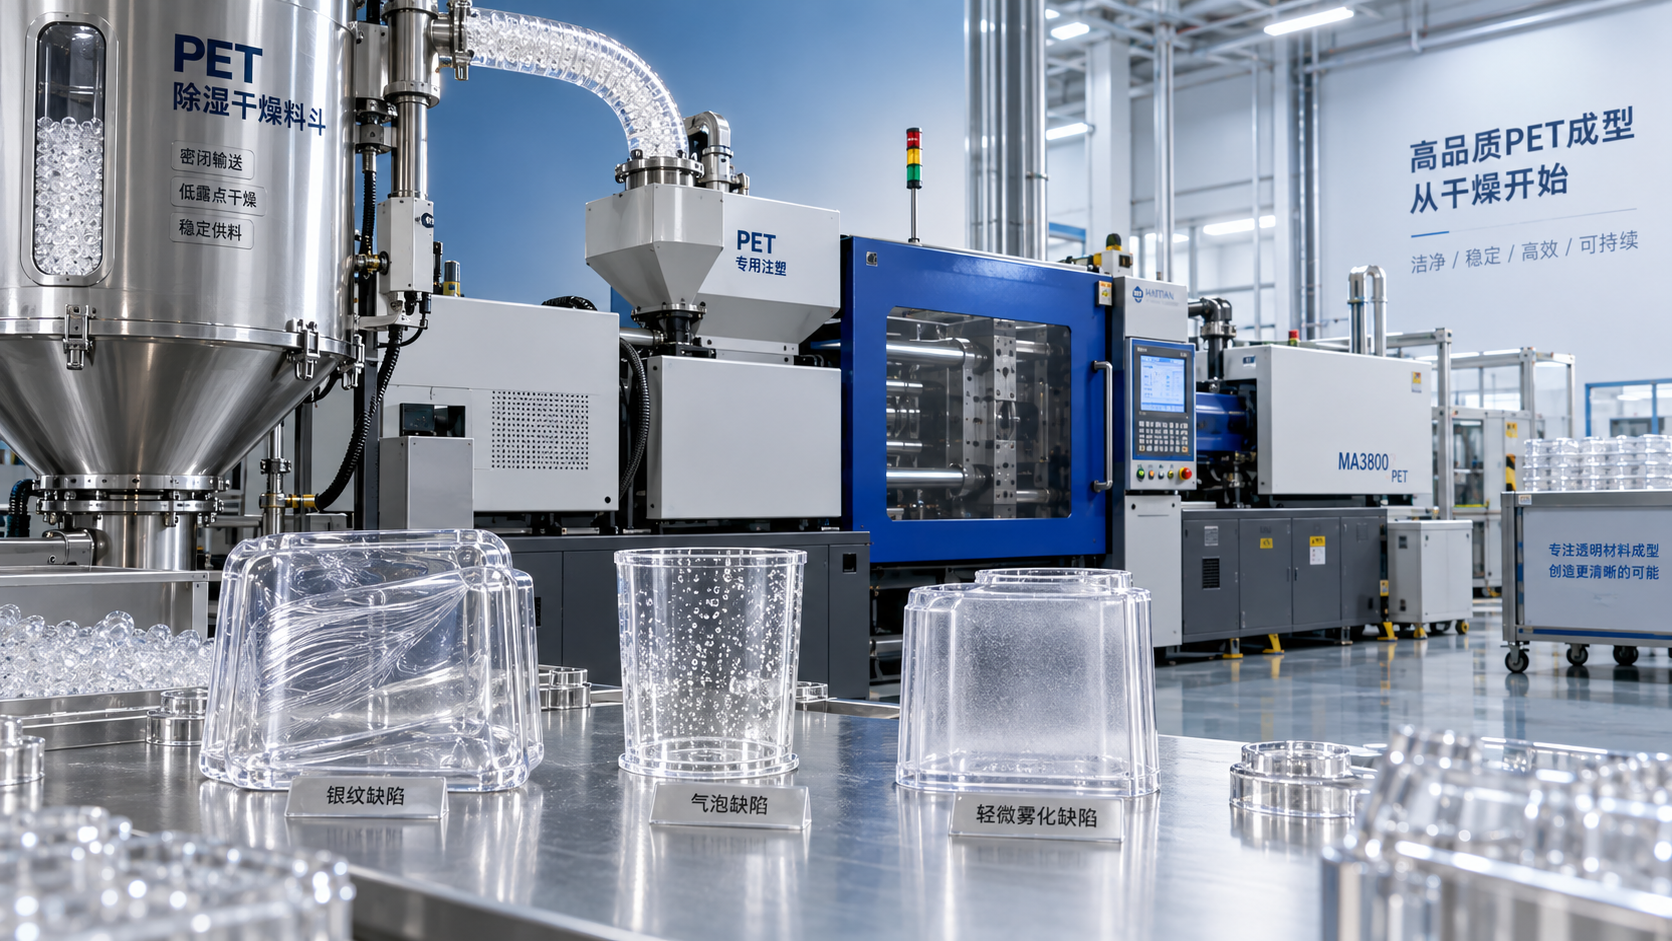
Kumushsimon izlar va sirt yo‘llari
Splay izlari namlik bilan bog‘liq PET nuqsonlarining eng oson taniladigan turlaridan biridir. Ular eritma oqimi yo‘nalishidan cho‘zilgan kumushsimon, oqish yoki yo‘l-yo‘l naqshlar ko‘rinishida namoyon bo‘ladi.
Suv issiq eritma ichida bug‘ga aylanadi. Eritma qolip bo‘shlig‘iga kirganda, qamalib qolgan bug‘ quyish nuqtalari, yupqa kesimlar yoki oqim frontlari yaqinida ko‘rinadigan izlarni hosil qiladi.
Shunga o‘xshash izlar ifloslanish, havo chiqarishning yomonligi yoki ortiqcha siljish kuchi natijasida ham yuzaga kelishi mumkin. Biroq PETni quritish qaydlari aniq bo‘lmaganda, avvalo namlikni tekshirish lozim.
Pufakchalar, bo‘shliqlar va qabariqlar
Namlik hosil qilgan bug‘ ichki pufakchalar yoki sirt qabariqlarini vujudga keltirishi mumkin. Bu nuqsonlar darhol ko‘rinishi yoki detallar sovib, barqarorlashgandan keyin paydo bo‘lishi mumkin.
Shaffof PET komponentlarda pufakchalar ayniqsa nomaqbul, chunki hatto kichik bo‘shliqlar ham shaffoflikni kamaytiradi, optik buzilish hosil qiladi va tayyor qoliplangan mahsulotni zaiflashtiradi.
Qalin devorli detallar ayniqsa zaif bo‘ladi, chunki ichki gazlar chiqib ketishidan oldin tashqi qobiq qotib qolishi va tashqi tomondan maqbul ko‘ringan sirt ostida bo‘shliqlar qolishi mumkin.
Mustahkamlikning pasayishi va mo‘rtlik
Gidrolizga uchragan PET tashqi ko‘rinishidan maqbul bo‘lib, foydalanish jarayonida ishdan chiqishi mumkin. Molekulyar og‘irlikning kamayishi zarbaga chidamlilikni, cho‘zilishdagi xususiyatlarni, charchash muddatini va yorilishga chidamlilikni pasaytiradi.
Bu xavf idishlar, elektr komponentlari, avtomobil detallari, maishiy texnika elementlari hamda takroriy yuklanish yoki harorat o‘zgarishiga duchor bo‘ladigan har qanday qoliplangan mahsulot uchun muhimdir.
Operatorlar vizual jihatdan toza namunani quritish yetarli ekanining isboti sifatida qabul qilmasliklari kerak. Muhim qo‘llanmalarda mexanik sinovlar yoki IV monitoringi zarur bo‘lishi mumkin.
Rang o‘zgarishi va xiralashish
Ortiqcha namlik sarg‘ayish, xiralashish va shaffoflikning kamayishiga hissa qo‘shishi mumkin, ayniqsa uzoq ushlab turish vaqti gidroliz hamda ikkilamchi termik degradatsiyaning davom etishiga imkon berganda.
Qayta maydalangan material, rang konsentratlari yoki mos kelmaydigan qo‘shimchalar mavjud bo‘lsa, rang o‘zgarishi kuchayishi mumkin; bu materiallarni puxta ajratish va quritishni yanada muhim qiladi.
Quyindi, o‘lchamlar siljishi va detal massasining o‘zgaruvchanligi
Namlik eritma qovushqoqligini pasaytirganda, polimer tirqishlarga osonroq kirishi mumkin. Qisish kuchi va qoliplash sozlamalari o‘zgarmasa ham, quyindi ko‘payishi mumkin.
Qovushqoqlikning pasayishi zichlash xatti-harakatini ham o‘zgartirishi mumkin. Operatorlar detal massasining notekisligini, cho‘kishning o‘zgarishini, o‘lchamlarning beqarorligini yoki sovigandan keyingi qiyshayishni kuzatishlari mumkin.
Bu simptomlar ko‘pincha qolipning yeyilishi yoki bosimni boshqarish muammolari deb noto‘g‘ri tashxis qilinadi. Material tarixini ko‘rib chiqish asbob-uskunalar yoki jihozlarga keraksiz o‘zgartirishlar kiritishning oldini olishi mumkin.
Namlik nuqsonlarini boshqa jarayon muammolaridan qanday ajratish mumkin
Ko‘plab inyeksion qoliplash nuqsonlarining bir nechta sababi bo‘ladi, shuning uchun tashxis faqat tashqi ko‘rinishga emas, dalillarga asoslanishi kerak. Namlikni o‘lchash va quritishni tekshirishdan boshlang.
PET uchun mos namlik analizatoridan foydalaning va granulalarni faqat ochilmagan ombor qadoqlaridan olingan materialda emas, mashinaning o‘zida o‘lchang.
Ko‘plab PET inyeksion qoliplash markalari uchun qayta ishlovchilar odatda qoliplashdan oldin namlik miqdorini 50 ppm dan past darajada saqlashni maqsad qiladilar. Har doim qatron yetkazib beruvchisining texnik ma’lumotlar varag‘iga rioya qiling.
Agar o‘lchangan namlik yuqori bo‘lsa, avval quritish jarayonini to‘g‘rilang va bosim, tezlik, harorat yoki qolip sozlamalarini o‘zgartirishdan oldin nazorat qilinadigan taqqoslash namunalarini qoliplang.
Har bir tekshiruv uchun sana, partiya raqami, namlik natijasi, quritgich harorati, shudring nuqtasi, ushlab turish vaqti, bunkerga yuklash usuli va kuzatilgan nuqson turini qayd eting.
Bunday tizimli yondashuv nam qatronni yomon havo chiqarish, ifloslanish, ortiqcha siljish kuchi, degradatsiyalangan qayta maydalangan material, yeyilgan teskari klapan halqalari yoki qolip haroratining noto‘g‘ri boshqarilishidan ajratishga yordam beradi.
Tezkor diagnostik sinov — o‘zgarmagan sharoitlarda tasdiqlangan quruq birlamchi PETdan foydalanib detallarni qoliplashdir. Shaffoflik va barqarorlikning yaxshilanishi namlik ta’sirini kuchli ko‘rsatadi.
Inyeksion qoliplashdan oldin PET qatronini to‘g‘ri quritish
PET qatroni faqat oddiy issiq havo bunkeri bilan emas, balki doimiy past shudring nuqtali havo bera oladigan adsorbentli quritish uskunasi yordamida quritilishi kerak.
Issiq havo sirt namligini sekin yo‘qotadi, ammo ichki namlikni yetarli darajada kamaytirmasligi mumkin. Adsorbentli quritgichlar namlikni samarali chiqarishga yordam beruvchi quruq havo bilan ta’minlaydi.
PET uchun odatiy quritish sharoitlari ko‘pincha marka, granulalar hajmi, uskuna va boshlang‘ich namlikka qarab to‘rt-olti soat davomida 150 dan 180 daraja Selsiy oralig‘ida bo‘ladi.
Bu qiymatlar universal ko‘rsatmalar emas, balki ishchi ma’lumotlardir. Haddan tashqari yuqori harorat yoki ortiqcha ushlab turish vaqti qoliplash boshlanishidan oldin granulalarning yopishishi, sarg‘ayishi yoki degradatsiyasiga sabab bo‘lishi mumkin.
Quritgich havo oqimi bunker o‘lchami va ishlab chiqarish unumdorligi uchun yetarli bo‘lishi kerak. To‘g‘ri o‘rnatilgan harorat havo oqimining yomonligi yoki quritish uskunasining ortiqcha yuklanishini qoplay olmaydi.
Shudring nuqtasi ham birdek muhim. Ko‘pgina PET quritish amaliyotlarida shudring nuqtasi minus 40 daraja Selsiy yoki undan past bo‘lgan adsorbentli havo maqsad qilinadi.
Faqat kontrollerning belgilangan qiymatini emas, balki quritgichdagi haqiqiy shudring nuqtasini ham kuzating. To‘yingan adsorbent, havo sizib chiqishi yoki regeneratsiyaning yomonligi yashirin quritish nosozliklariga olib kelishi mumkin.
Quritish vaqti granulalar belgilangan material haroratiga yetgandan keyingina boshlanadi. Sovuq materialni bunkerga yuklash uning darhol tayyor ekanini anglatmaydi.
Imkon qadar birinchi kirgan — birinchi chiqqan tizimini qo‘llang. Aralash ushlab turish vaqtlari bunkerning bir qismi quruq, yangi qo‘shilgan material esa hali nam bo‘lishiga olib kelishi mumkin.
Namlik yutilishining oldini oluvchi material bilan ishlash amaliyotlari
Issiq, quruq granulalar korxonaning nam havosiga ta’sir etsa, to‘g‘ri quritish natijasi tezda yo‘qqa chiqishi mumkin. Qatronni quritgichdan chiqishidan boshlab qoliplashgacha himoya qiling.
Amaliy bo‘lgan joylarda germetik yoki to‘g‘ri loyihalashtirilgan yopiq konturli uzatish tizimlaridan foydalaning. Ochiq uzatish idishlari va qopqoqsiz bunker yuklashi ortiqcha namlik ta’sirini yuzaga keltiradi.
Bunker qopqoqlarini yopiq saqlang va yuklagich ulanishlari, kuzatuv oynachalari, vakuum liniyalari hamda material shlanglari atrofidagi zichlagichlarni tekshiring. Kichik sizib chiqishlar uzoq ishlab chiqarish sikllariga ta’sir qilishi mumkin.
Quritilgan PET qatronini press yonidagi ochiq qutilarda qoldirmang. Keyingi smena yoki ishlab chiqarish o‘zgarishidan oldin qatron yana namlikni yuta boshlashi mumkin.
Material partiyalarini almashtirganda, idishlarga qatron markasi, rangi, yetkazib beruvchi partiyasi, quritish boshlanish vaqti va tasdiqlangan namlik sinovi holatini aniq yozib qo‘ying.
Qayta maydalangan material alohida nazoratni talab qiladi, chunki unda namlik, chang, mayda zarralar, ifloslanish yoki avvalgi termik tarix bo‘lishi mumkin. Qayta maydalangan material avval qoliplanganligi sababli quruq deb hisoblamang.
Qayta maydalangan material ulushini mahsulot talablari va yetkazib beruvchi tavsiyalariga muvofiq cheklang. Uning yuqori ulushi qovushqoqlikdagi farqlarni kuchaytirishi va nuqsonlar sababini aniqlashni qiyinlashtirishi mumkin.
Saqlash intizomi barcha kimyoviy materiallarga taalluqlidir. Masalan, Natriy sulfidi CAS#1313-82-2 kabi gigroskopik mahsulotlar qat’iy nazorat qilinadigan muomalani talab qiladi, chunki namlik ta’siri jiddiy xavfsizlik va sifat xavflarini keltirib chiqarishi mumkin.
Namlikdan keladigan shikastlanishni kuchaytirishi mumkin bo‘lgan mashina sharoitlari
Hatto yetarli darajada quritilgan PET ham mashina sharoitlari ortiqcha termik ta’sirni yuzaga keltirganda degradatsiyaga uchrashi mumkin. Silindr haqiqiy quyma hajmi va sikl vaqtiga mos kelishi kerak.
Katta silindrdagi juda kichik quymalar ushlab turish vaqtini oshiradi. Material uzoqroq erigan holda qoladi, bu termik degradatsiya va atsetaldegid hosil bo‘lishi ehtimolini oshiradi.
Silindr ichida PET bo‘lgan holda uzoq to‘xtab turishdan saqlaning. Ishlab chiqarish to‘xtaganda, ayniqsa qayta ishlash harorati yuqori bo‘lsa, belgilangan tozalash yoki o‘chirish tartibiga amal qiling.
Yuqori qarshi bosim, ortiqcha shnek tezligi, toraygan forsunkalar va ensiz quyish nuqtalari siljish issiqligini oshirishi mumkin. Bu sharoitlar namlik sabab allaqachon boshlangan nuqsonlarni kuchaytirishi mumkin.
Yuklash bo‘g‘zi, shnek uchi, teskari klapan, forsunkalar va issiq kanal tizimi atrofida turg‘un zonalar borligini tekshiring. Turg‘un PET degradatsiyaga uchraydi va yangi eritmani ifloslantiradi.
Qolipning havo chiqarishi ham muhim. Yaxshi havo chiqarish nam qatronni tuzatmaydi, biroq yomon havo chiqarish gaz izlarini kuchaytirishi va namlik bilan bog‘liq splayni yanada ko‘rinadigan qilishi mumkin.
Qisqa muddatli nuqsonlarni katta harorat o‘zgarishlari bilan bartaraf etishga urinish o‘rniga, barqaror eritma harorati profillaridan foydalaning. Tez-tez sozlashlar asosiy sabab tahlilini kamroq ishonchli qiladi.
Operatorlar uchun amaliy nosozliklarni bartaraf etish ketma-ketligi
Splay, pufakchalar, xiralashish, mo‘rt detallar yoki beqaror massa paydo bo‘lganda, barcha mashina sozlamalarini birdaniga o‘zgartirish o‘rniga, nazorat qilinadigan nosozliklarni bartaraf etish ketma-ketligidan boshlang.
Birinchidan, xom ashyoni tekshiring. PET markasi, partiya identifikatsiyasi, qadoq holati, saqlashdagi ta’sir, qayta maydalangan material ulushi va granulalar qopqoqsiz qoldirilgan-qoldirilmaganini tasdiqlang.
Ikkinchidan, mashina kirish joyida qatron namligini o‘lchang. Natijani yetkazib beruvchi talabiga solishtiring va ko‘rsatkichni ishlab chiqarish qaydi bilan saqlang.
Uchinchidan, quritgich unumdorligini tekshiring. Haqiqiy havo harorati, shudring nuqtasi, havo oqimi, regeneratsiya sikli, bunkerdagi ushlab turish vaqti, filtr holati va yuklash amaliyotini nazorat qiling.
To‘rtinchidan, quritish tasdiqlangandan keyin cheklangan namunani qoliplang. Detal sifati o‘zgarishlarini material holati bilan bog‘lash uchun asosiy inyeksiya sozlamalarini barqaror saqlang.
Beshinchidan, tashqi ko‘rinish va funksiyani birgalikda baholang. Tegishli hollarda shaffoflik, izlar, pufakchalar, quyindi, o‘lchamlar, detal massasi, quyish nuqtasi sifati va sinish xatti-harakatini tekshiring.
Oltinchidan, namlik muammosi nazoratga olingandan keyingina jarayon sharoitlarini tekshiring. Ushlab turish vaqti, silindr profili, shnekning tiklanishi, qarshi bosim va qolip havo chiqarishini ko‘rib chiqing.
Ushbu tartib samarasiz ishlab chiqarish sinovlarini kamaytiradi. Shuningdek, operatorlarni saqlash, quritish yoki material bilan ishlashdagi yuqori oqim nosozliklari sabab yuzaga kelgan nuqsonlar uchun ayblanishdan himoya qiladi.
PET qatroni uchun ishonchli sifat nazorati tartibini yaratish
Ishonchli PET qoliplash operator xotirasiga emas, takrorlanadigan nazoratlarga bog‘liq. Yozma quritish standartlarida har bir qatron markasi, maqbul namlik diapazoni va tekshirish chastotasi belgilanishi kerak.
Operatorlarni erta nuqson belgilarini, xususan xira izlarni, shaffoflik o‘zgarishini, yostiqcha holatining tebranishini, noodatiy hidni va shnek tiklanishi xatti-harakatining o‘zgarishini aniqlashga o‘rgating.
Shudring nuqtasining og‘ishi, quritgichga texnik xizmat ko‘rsatishdagi nosozliklar, konveyer sizib chiqishlari va quritilgan materialning nam havoga rejasiz ta’siri uchun signalizatsiya yoki hujjatlashtirilgan javob choralarini belgilang.
Namlik muammolari takrorlansa, xarid bo‘limi va yetkazib beruvchilar bilan muvofiqlashing. Qadoqlash sifati, tashish sharoitlari, ombor namligi va partiya barqarorligi ishlab chiqarish boshlanishidan oldin qoliplash natijalariga ta’sir qilishi mumkin.
Eksportga yo‘naltirilgan kimyoviy ta’minot zanjirlari uchun hujjatlashtirish va tezkor aloqa muhim, chunki qayta ishlovchilar turli obyektlarda barqaror, talablarga muvofiq operatsiyalarni yuritish uchun kuzatiladigan material ma’lumotlariga muhtoj.
Muntazam namlik sinovlari nuqsonli detallarni saralash, qoliplarni qayta ishlash, foydalanish joyidagi nosozliklarni tekshirish yoki sifat shikoyatidan keyin ishlab chiqarish vaqtini yo‘qotishdan ancha arzon turadi.
Xulosa
PET qatronidagi namlik nuqsonlarni keltirib chiqaradi, chunki suv erish jarayonida polimerni gidrolizlaydi va molekulyar og‘irlikni, eritma mustahkamligini, detal ko‘rinishini hamda mexanik xususiyatlarni kamaytiradi.
Inyeksion qoliplash operatorlari uchun eng samarali chora namlikni o‘lchash, adsorbentli quritishni tekshirish, quritilgan granulalarni nam havodan himoya qilish va jarayon sharoitlarini hujjatlashtirishdir.
PET nuqsonlari yuzaga kelganda, darhol bosim yoki harorat o‘zgarishlari bilan kompensatsiya qilmang. Avval qatron holatini tasdiqlang, so‘ng dalillarga asoslanib mashinaga nazorat qilinadigan sozlashlarni kiriting.
Quritish va material bilan ishlashning intizomli tartibi yanada shaffof detallar, barqarorroq o‘lchamlar, mustahkamroq qoliplangan mahsulotlar, kamroq chiqindi va yanada prognoz qilinadigan inyeksion qoliplash jarayonini ta’minlaydi.
Bugun bizga so‘rovingizni yuboring