Mahsulotlar bo‘yicha tezkor navigatsiya
Tijoriy taklif olish
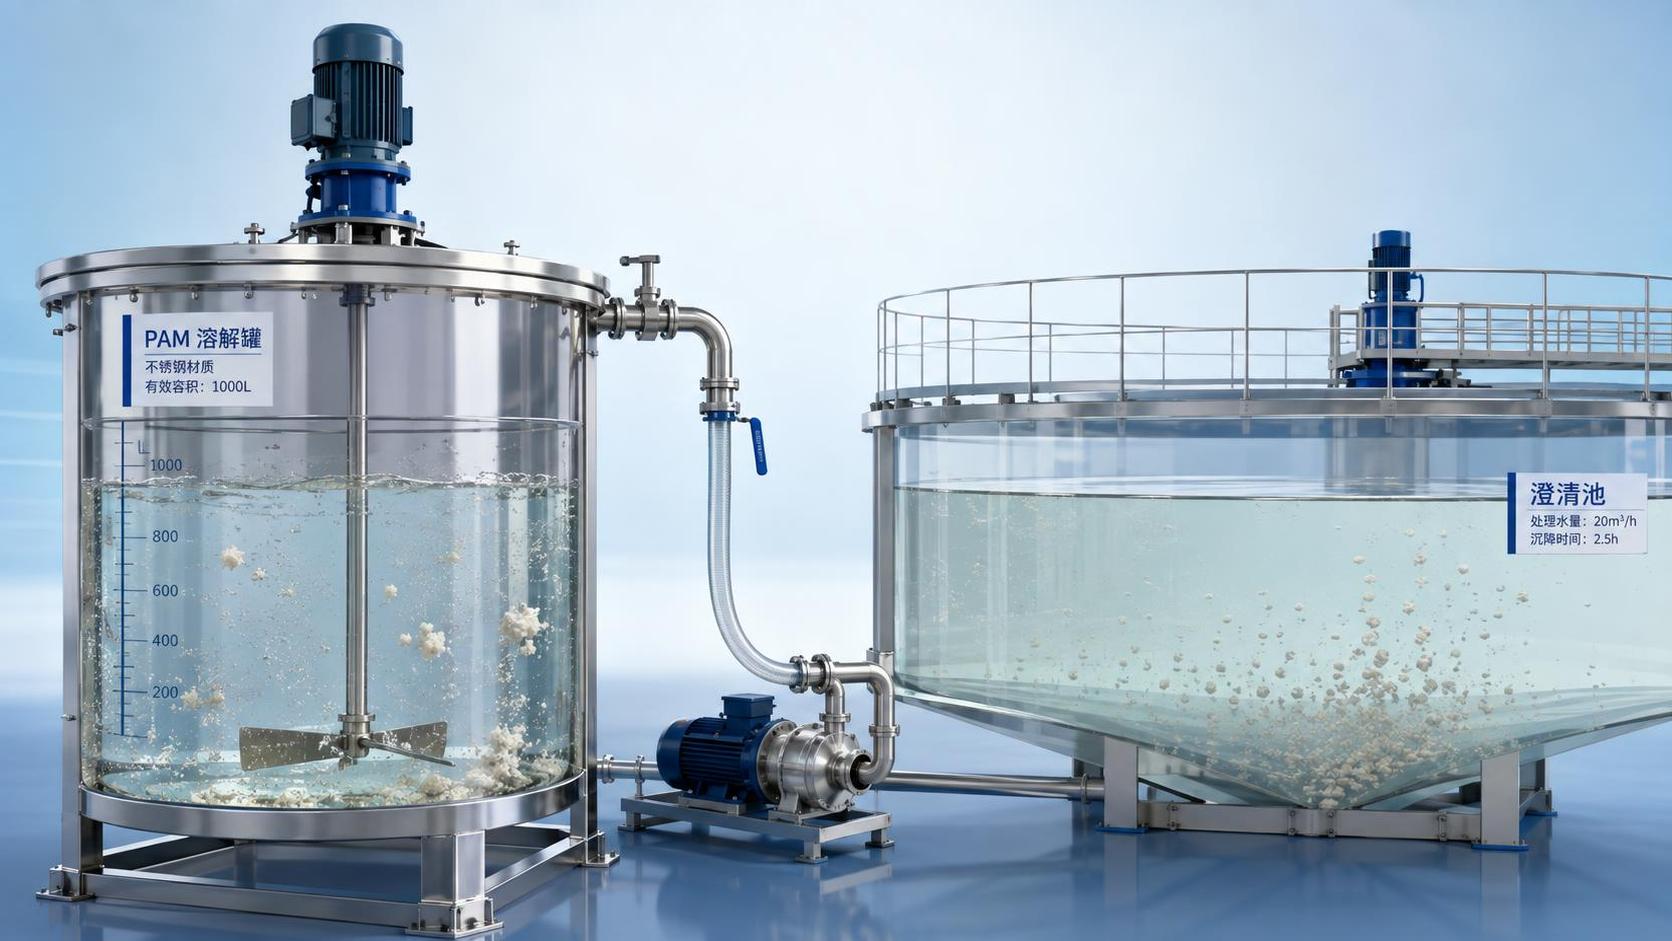
Tindirish jarayoni smena boshida normal ko‘rinishi mumkin, ammo polimer eritmasining yangi partiyasi tayyorlangandan so‘ng uni nazorat qilish qiyinlashadi. Berish nasosi ishlamoqda, dozalash sozlamasi o‘zgarmagan, biroq flokulalar maydaroq, cho‘kish sekinroq, filtrat loyqalanadi yoki shlamda ortiqcha suv qoladi. Bunda xom suvni, koagulyantni yoki Poliakrilamid flokulyantining o‘zini ayblash oson.
Bunday holatlarning ko‘pida haqiqiy yo‘qotish mahsulot tozalash liniyasiga yetib borguniga qadar yuz beradi. Eritma tayyorlash vaqtida yomon aralashtirish polimerning bir qismi gidratlanmay qolishiga, uning uzun molekulyar zanjirlari uzilishiga yoki idishning turli nuqtalarida bir xil bo‘lmagan eritma hosil bo‘lishiga olib kelishi mumkin. Flokulyant polimer zanjirlarini suv bo‘ylab yoyish va muallaq zarrachalarni bog‘lash orqali ishlaydi. Ushbu zanjirlar to‘g‘ri faollashtirilmagan yoki ortiqcha siljish kuchi tufayli shikastlangan bo‘lsa, ko‘proq kimyoviy modda qo‘shish barqaror flokula hosil bo‘lishini tiklamasligi mumkin. Amaliy choralar sifatida suyultirish suvi, kukunning namlanishi, aralashtirgich intensivligi, yetilish vaqti va yakuniy dozalash nuqtasidagi sharoitlarni tekshirish kerak.
Aralashtirish muammosi ko‘pincha eritma tayyorlash bakida yashirin bo‘ladi
Poliakrilamid odatda quruq kukun shaklida yetkazib beriladi, biroq emulsiya va dispersiya turlari ham qo‘llanadi. Quruq polimer zarrachalari oddiy tuz kabi erimaydi. Har bir zarracha avval suv bilan aloqaga kirishi, yopishib qolmasdan tarqalishi, suvni shimishi va yuqori molekulyar og‘irlikdagi polimer zanjiriga yoyilishi kerak. Ushbu gidratatsiya jarayoni mahsulotning bakka qanday kiritilishiga sezgir.
Kukun idishga juda tez tashlansa, u ko‘pincha “baliq ko‘zlari” deb ataladigan jelatinli bo‘laklarni hosil qilishi mumkin. Tashqi qatlam avval gidratlanib, yopishqoq bo‘lib qoladi, quruq material esa markazda qamalib qoladi. Bu bo‘laklar bakka aylanishda davom etib, eritma tayyor degan taassurot uyg‘otishi mumkin. Aslida esa qo‘shilgan mahsulotning faqat bir qismi faol bo‘ladi. Erimagan material keyinchalik filtrlarni to‘sib qo‘yishi, dozalash uskunalarini ifloslantirishi yoki tozalangan suvda suzuvchi parchalar sifatida paydo bo‘lishi mumkin.
Boshqa muammo aralashtirgich haddan tashqari kuchli bo‘lganda yuzaga keladi. Dastlab kukunni taqsimlashga yordam beradigan ayni aralashtirish energiyasi yuqori darajada saqlansa, gidratlangan polimerga zarar yetkazishi mumkin. Uzun zanjirli polimerlar siljish kuchiga ta’sirchandir. Yuqori tezlikli parraklar, tor tirqishli markazdan qochma nasoslar, cheklovchi klapanlar va takroriy retsirkulyatsiya zarracha ko‘priklarini hosil qiluvchi zanjirlarni qisqartirishi mumkin. Eritma mutlaqo tiniq ko‘rinishi mumkin, lekin uning flokulyatsiya kuchi allaqachon pasaygan bo‘ladi.
Yomon aralashtirish tozalash jarayonida qanday namoyon bo‘ladi
Aralashtirishdagi nosozliklar har doim ham bitta yaqqol alomatni keltirib chiqarmaydi. Ularning ta’siri ko‘pincha yetarli dozalamaslik, kiruvchi oqim sifati o‘zgarishi yoki mos kelmaydigan polimer turi belgilariga o‘xshaydi. Holatlar ketma-ketligini kuzatish ushbu muammolarni ajratishga yordam beradi.
Bu alomatlarni pH, qattiq modda yuklamasi, harorat va koagulyant dozasi o‘zgarishlari bilan birga talqin qilish kerak. Shunga qaramay, jarayon sharoitlari umuman barqaror bo‘lib, eritma tayyorlangandan ko‘p o‘tmay ishlash yomonlashsa, dozani oshirishdan oldin polimer eritmasini tayyorlash tizimiga e’tibor qaratish lozim.
To‘liq namlanmaslik faol polimerning isrof bo‘lishiga olib keladi
Tayyorlashning birinchi bosqichi mahsulotni imkon qadar tez erishga majburlashdan iborat emas. U polimerning alohida zarrachalarini bir-biriga yopishishidan oldin suv bilan ta’minlashdan iborat. Nazorat qilinadigan berish tezligi katta boshlang‘ich qo‘shimchadan muhimroqdir. Kukun bak devoriga tushishi, tinch yuzada suzib qolishi yoki girdobda to‘planishi o‘rniga yaxshi namlangan, sekin aylanayotgan zonaga kiritilishi kerak.
Kuchli girdob kukunni pastga tortgani uchun foydali ko‘rinishi mumkin, ammo u eritmaga havoni ham tortib kirishi mumkin. Eritmaga kirgan havo namlanishni bir xil qilmaydi, ko‘pik hosil qiladi va nasosni ishga tushirish yoki o‘lchab berishga xalaqit qilishi mumkin. Yaxshiroq yechim kukunni tarqatish uchun yetarli sirt harakatini ta’minlaydi, ammo havoni tortuvchi chuqur voronkadan saqlanadi.
Suv sifati ham namlanish va gidratatsiyaga ta’sir qiladi. Tayyorlash suvidagi muallaq qattiq moddalar polimer to‘liq tayyorlanishidan oldin uni sarflashi yoki qoplashi mumkin. Tarkibida qoldiq koagulyant, oksidlovchi moddalar, mos kelmaydigan kimyoviy moddalar yoki yuqori miqdorda reaktiv ifloslantiruvchi moddalar bo‘lgan suv eritma sifatini pasaytirishi mumkin. Tayyorlash suvi jarayon imkon bergan darajada toza bo‘lishi kerak va tayyorlash baki aloqasi bo‘lmagan kimyoviy moddalarni qo‘shish uchun qulay nuqta sifatida ishlatilmasligi lozim.
Tayyorlikni faqat tashqi ko‘rinishga qarab baholamang
Polimer eritmasi molekulyar zanjirlar to‘liq gidratlanishidan avval ham ko‘zga bir xil ko‘rinishi mumkin. Tiniq eritma ijobiy belgi, biroq u Poliakrilamid flokulyanti ishchi holatiga yetganini isbotlamaydi. Erta foydalanish odatda dozani oshirish, beqaror natijalar va quyi oqimdagi uskunalarni qayta-qayta sozlash davriga olib keladi.
Tayyorlangan eritmaning mahsulot bilan ishlash bo‘yicha yo‘riqnomasi va korxona tartibiga muvofiq yetilishiga imkon bering. Zarur vaqt polimer shakli, konsentratsiyasi, suv harorati, suv sifati va tayyorlash qurilmasining konstruksiyasiga bog‘liq. Sovuq suv gidratatsiyani sekinlashtirishi mumkin. Konsentrlangan boshlang‘ich eritma ham suyultirilganroq eritmaga qaraganda bir tekis rivojlanishi uchun ko‘proq vaqt talab qilishi mumkin. Har bir mahsulot uchun bir xil vaqtni qo‘llash o‘rniga, ishlatilayotgan tur uchun yetilish talabini belgilang va uni partiyalar orasida bir xil saqlang.
Haddan tashqari siljish kuchi to‘liq erigan eritmaning yomon ishlashiga olib kelishi mumkin
Operatorlar ba’zan sekin erishga javoban aralashtirgich tezligini oshiradilar yoki yuqori tezlikdagi retsirkulyatsiyani uzaytiradilar. Bu ko‘rinadigan bo‘laklarni kamaytirishi mumkin, ammo boshqa turdagi nosozlikni keltirib chiqarishi mumkin. Flokulyatsiya polimer zanjirlari zarrachalarni bog‘lash uchun yetarli uzunlikni saqlab qolishiga bog‘liq. Zanjirlar mexanik ravishda buzilgandan keyin, qo‘shimcha yetiltirish ularni qayta tiklamaydi.
Muhim farq dispersiyalash uchun aralashtirish va gidratatsiyadan keyingi aralashtirish o‘rtasidadir. Jarayonning dastlabki bosqichida kukunni suv bo‘ylab taqsimlash uchun o‘rtacha energiya talab qilinadi. Mahsulot tarqalib, gidratlangandan so‘ng aralashtirishning maqsadi o‘zgaradi: u eritmani bir xil holda saqlashi, biroq uni qayta-qayta yuqori zo‘riqishga duchor qilmasligi kerak.
Siljish kuchi manbalari faqat bak aralashtirgichi bilan cheklanmaydi. Tayyorlashdan inʼeksiyagacha bo‘lgan to‘liq yo‘lni ko‘rib chiqing:
- Yuqori tezlikli yoki noto‘g‘ri tanlangan aralashtirgichlar parrak yaqinida keraksiz darajada kuchli mahalliy siljish hosil qilishi mumkin.
- Tor quvurlar orqali tez retsirkulyatsiya vaqt o‘tishi bilan polimer zanjirlariga zarar yetkazishi mumkin.
- Markazdan qochma uzatish nasoslari ayrim yuqori molekulyar og‘irlikdagi eritmalar uchun, ayniqsa takroriy nasoslash talab etilganda, mos kelmasligi mumkin.
- Qisman yopilgan klapanlar, kichik o‘lchamli filtrlar, keskin burilishlar va tiqilib qolgan inʼeksiya naychalari mahalliy bosim yo‘qotishlari hamda turbulensiya hosil qiladi.
- Tozalash nuqtasidagi haddan tashqari shiddatli aralashtirish polimer o‘z vazifasini bajargandan keyin yangi hosil bo‘lgan flokulalarni parchalashi mumkin.
Yakuniy bandni e’tibordan chetda qoldirish oson. Polimer eritmasi oqim bo‘ylab taqsimlanishi uchun muallaq qattiq moddalar bilan yetarlicha tez aloqaga kirishi kerak, biroq flokula hosil bo‘lishi odatda undan keyin past energiyali zonani talab qiladi. Tez va keskin aralashtirish muhiti kimyoviy moddani tarqatishi mumkin, ammo mo‘rt flokulalarning o‘sishiga to‘sqinlik qiladi. To‘g‘ri ketma-ketlik, odatda, dastlabki nazoratli aloqa va undan keyingi yumshoqroq flokulyatsiyadir, butun jarayon davomida maksimal turbulensiya emas.
Konsentratsiyadagi xatolar faqat nasos sozlamasini o‘zgartirmaydi
Boshlang‘ich eritma konsentratsiyasi eritma qovushqoqligi, gidratatsiya xususiyati, nasos bilan uzatish imkoniyati va dozalash aniqligiga ta’sir qiladi. Eritma haddan tashqari konsentrlangan holda tayyorlansa, kukunni namlash qiyinlashadi, aylanish notekis bo‘ladi va mahalliy jel hosil bo‘lish ehtimoli ortadi. Konsentrlangan eritma aralashtirgichlar va nasoslarga qo‘shimcha yuklama berib, mexanik buzilish ehtimolini oshirishi ham mumkin.
Haddan tashqari suyultirish boshqa oqibatga ega. Uni tayyorlash osonroq bo‘lishi mumkin, biroq u yuqoriroq berish hajmlarini talab qilishi va dozani boshqarishni kamroq tezkor qilishi mumkin. Kichik boshlang‘ich eritma bakida zaif eritma mavjud ishlash vaqtini qisqartirishi hamda eski va yangi partiyalar o‘rtasida tez-tez almashinishni yuzaga keltirishi mumkin. Bu almashinishlar tindirish jarayonida izohlanmagan tebranishlar sifatida namoyon bo‘lishi mumkin.
Mahsulot turi va uskuna uchun belgilangan mahsulotga xos konsentratsiya diapazonidan foydalaning. Agar jarayon inʼeksiyadan oldin qo‘shimcha suyultirishni talab qilsa, bu suyultirishni barqaror oqim va bir xil konsentratsiyaga erishish uchun yetarli aralashtirish bilan amalga oshiring. Suvga boy va polimerga boy oqimlar navbatma-navbat keladigan suyultirish liniyasidan foydalanmang. Dozalash nasosining yurish tezligi barqaror bo‘lishi mumkin, ammo jarayonga kirayotgan amaldagi faol polimer konsentratsiyasi o‘zgarib turishi mumkin.
Ishlash samaradorligining to‘satdan pasayishini tekshirishning amaliy usuli
Flokulalar zaiflashganda, katta miqdorda dozani oshirishdan boshlamang. Bu tayyorlash muammosini yashirishi va ortiqcha qoldiq polimer, shlamning yomon ajralishi yoki o‘tib ketishni keltirib chiqarishi mumkin. Eng so‘nggi partiyadan boshlang va uning yo‘lini kuzating.
- Bak tarkibini tekshiring. Jel zarrachalari, sirtdagi kukun, ko‘pik, harakatsiz zonalar, cho‘kkan qoldiqlar yoki to‘siqlar va burchaklar atrofida to‘plangan materiallarni qidiring. Tekshiruvni faqat korxona tomonidan tasdiqlangan xavfsiz usullar bilan amalga oshiring; polimer to‘kilishi yurish yuzalarini nihoyatda sirpanchiq qilishi mumkin.
- Tayyorlash ketma-ketligini tekshiring. Kukun qo‘shilishidan oldin bakda talab etilgan suv hajmi bo‘lganini, aralashtirgich belgilangan sharoitda ishlaganini va mahsulot nazorat qilinadigan tezlikda berilganini tasdiqlang.
- Haqiqiy yetilish vaqtini tasdiqlang. Faqat partiya tayyorlash boshlangan vaqtni emas, qo‘shish qachon tugaganini qayd eting. Agar kukun berilishi ushbu davrning katta qismida davom etgan bo‘lsa, partiya erta boshlangan bo‘lsa ham tayyor bo‘lishi shart emas.
- Konsentratsiyani tayyorlash hisob-kitobi bo‘yicha tekshiring. Mahsulot massasi va suv hajmini tasdiqlangan retsept bilan solishtiring. Tarozi xatolari, noto‘g‘ri qoplar soni, sath ko‘rsatkichlaridagi xatolar va o‘lchanmagan qo‘shimcha suvni tekshiring.
- Uzatish sharoitlarini ko‘rib chiqing. Nasos kavitatsiyasi tovushini tinglang, filtrlar bo‘ylab bosim o‘zgarishlarini tekshiring va retsirkulyatsiya yoki uzatish odatdagidan uzoq davom etayotganini aniqlang.
- Yakuniy inʼeksiya nuqtasini solishtiring. Tiqilib qolgan naycha, o‘zgargan oqim sxemasi yoki koagulyant qo‘shish nuqtasining o‘zgarishi polimer eritmasi yaxshi bo‘lsa ham to‘g‘ri aloqaga to‘sqinlik qilishi mumkin.
Keng ko‘lamli o‘zgarishlardan ko‘ra kichik, nazorat qilinadigan sinovlar foydaliroqdir. Tayyorlash usuli to‘g‘rilangandan so‘ng, polimerga talab haqidagi taxminlarni o‘zgartirishdan oldin belgilangan dozadagi tozalash javobini solishtiring. Flokula o‘lchami, cho‘kish xususiyati, tiniqlashtirilgan suvning ko‘rinishi, tegishli hollarda filtr ishlashi va shlam bilan ishlash reaksiyasini kuzating. Bitta ijobiy kuzatuv yetarli emas; maqsad odatiy ish sharoiti o‘zgarishlarida takrorlanadigan xatti-harakatga erishishdir.
Polimer tayyorlashni jarayon kimyosidan ajrating
Flokulyant samaradorligiga tozalanayotgan oqim kimyosi ta’sir qiladi. Zaryad muvozanati, pH, ishqoriylik, zarracha turi, moy miqdori va koagulyant tanlovi muhimdir. Biroq bu o‘zgaruvchilarni polimer faollashuvi bilan aralashtirmaslik kerak. Yaxshi tanlangan mahsulot yomon nazorat qilinadigan tayyorlashning o‘rnini bosa olmaydi, to‘g‘ri tayyorlangan eritma esa mos kelmaydigan koagulyatsiya sharoitini to‘liq tuzata olmaydi.
Nosozliklarni bartaraf etishda ushbu ajratish foydalidir. Avval polimer eritmasi bir xil, to‘liq yetilgan va ortiqcha siljish kuchidan himoyalanganini aniqlang. Keyin berish nuqtasi, koagulyant ketma-ketligi, pH sharoiti yoki jarayon oqimi o‘zgarganini baholang. Bu masalalarni alohida ko‘rib chiqish operatorlarning bir vaqtning o‘zida bir nechta o‘zgaruvchini o‘zgartirib, haqiqiy sababni aniqlash imkoniyatini yo‘qotishining oldini oladi.
Partiyadan partiyaga natijalarni barqaror saqlaydigan odatlar
Ishonchli samaradorlik odatda g‘ayrioddiy yuqori dozadan emas, balki takrorlanadigan tartibdan kelib chiqadi. Eritma tayyorlash bakini toza saqlang, eski jel qoldiqlari yangi partiyalarga tushishining oldini oling va smenalar davomida bir xil tasdiqlangan qo‘shish ketma-ketligidan foydalaning. Aralashtirgich tezligi, tayyorlash hajmi, kukun berish davomiyligi, yetilish davri va uzatish yo‘nalishi uchun mo‘ljallangan ishlash diapazonini belgilang. Avtomatik tayyorlash uskunasi qo‘llanilganda, avtomatlashtirish to‘g‘ri gidratatsiyani kafolatlaydi deb hisoblash o‘rniga, uning suv oqimi, quruq mahsulot beruvchisi va yetiltirish bo‘limi ishlayotganini tekshiring.
Aralashtirishga ta’sir qilishi mumkin bo‘lgan o‘zgarishlarni qayd eting: boshqa suv manbai, sovuqroq tayyorlash suvi, almashtirilgan parrak, o‘zgartirilgan nasos, o‘zgargan suyultirish nisbati yoki yangi polimer turi. Oldin barqaror bo‘lgan jarayon og‘a boshlaganda, bu tafsilotlar ko‘pincha bitta dozalash raqamidan foydaliroq bo‘ladi.
Yaxshi aralashtirish eng kuchli aralashtirgich yoki eng tez tayyorlash siklini anglatmaydi. Bu har bir polimer zarrachasi namlanishi, gidratlanishi va zanjir tuzilishi saqlangan holda jarayonga yetkazilishini anglatadi. Ushbu sharoit nazorat qilinganda, Poliakrilamid flokulyanti tezkor doza sozlashlariga kamroq ehtiyoj bilan kuchliroq va oldindan prognoz qilinadigan flokulalarni hosil qilishi mumkin.
Bugun bizga so‘rovingizni yuboring