Mahsulotlar bo‘yicha tezkor navigatsiya
Tijoriy taklif olish
Qoplama qo‘llanilishi uchun eng yaxshi PVC pasta smolasi navi kamdan-kam hollarda eng past taklif narxiga yoki eng yuqori nominal qovushqoqlikka ega bo‘ladi. U talab etilgan qattiq moddalar darajasida barqaror plastizol hosil qiladigan, tanlangan liniyada toza qo‘llanadigan hamda jelatinlanishdan keyin zarur bo‘lgan his qilish xususiyati, qoplash darajasi, yopishish va chidamlilikni ta’minlaydigan navdir.
Ko‘pgina qoplama ishlari uchun o‘rtacha qovushqoqlikdagi emulsion PVC pasta smolasi amaliy boshlang‘ich tanlov hisoblanadi. U plastifikatorni singdirish, dispersiyalanish va qoplama og‘irligini nazorat qilish o‘rtasida qulay muvozanatni ta’minlaydi. Biroq, to‘qimachilik qoplamalari, sun’iy charm, pol qoplamalari, devor qoplamalari, konveyer lentalari va himoya sanoat qoplamalari smolaga bir xil talablarni qo‘ymaydi. Pichoq-valikli to‘qimachilik formulatsiyasida yaxshi ishlaydigan nav qalin qatlamli qoplama yoki ko‘pirtirilgan charm qatlami uchun mos kelmasligi mumkin.
Shu sababli savolga bitta universal smola belgisi bilan javob berilmasligi kerak. Xaridorlar avval qoplama jarayoni va tayyor mahsulotdan kutiladigan xususiyatlarni belgilashlari, so‘ngra smola navlarini vakillik qiluvchi formulatsiya va qayta ishlash sinovi orqali taqqoslashlari lozim.
Smola nomidan emas, qoplama jarayonidan boshlang
PVC pasta smolasi plastifikator, stabilizatorlar, pigmentlar, to‘ldirgichlar va qo‘shimchalar bilan aralashtirilgandan keyingi xatti-harakatiga qarab tanlanadi. Hosil bo‘lgan plastizol saqlash va tashish davomida boshqariladigan holatda qolishi, qo‘llash jarayonida to‘g‘ri oqishi va mavjud isitish sharoitlarida bir jinsli plyonkaga jelatinlanishi kerak.
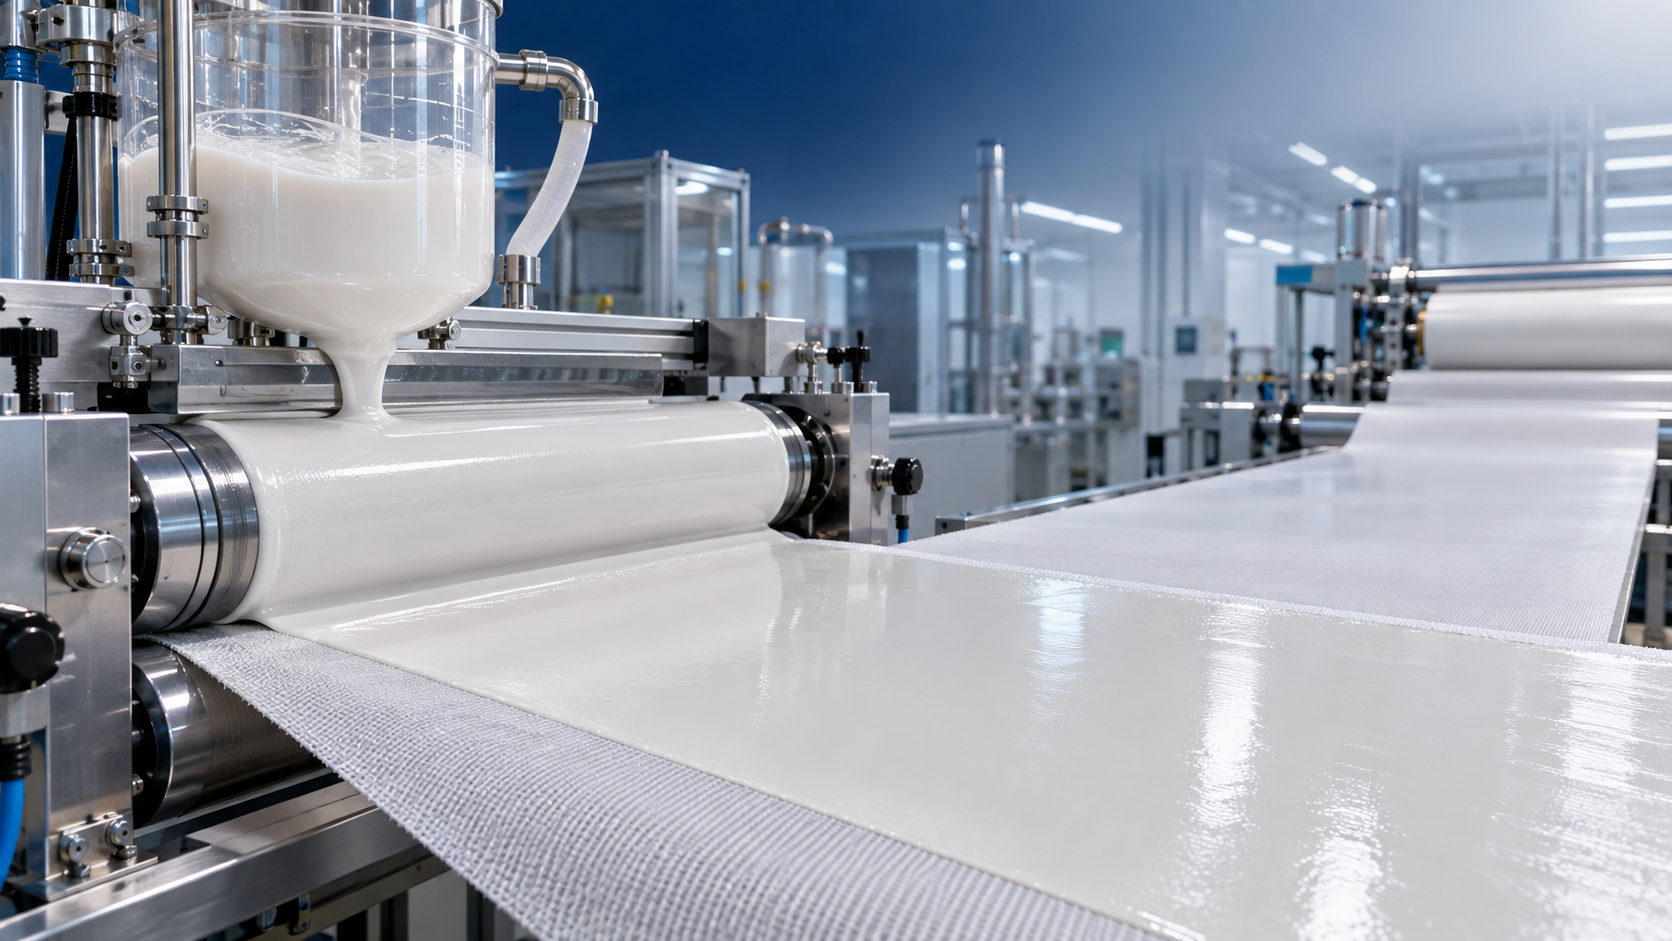
Qoplama uskunasi maqbul qovushqoqlik diapazonini keskin toraytiradi. Rotatsion to‘rli bosma uchun plastizol nazorat qilinadigan reologiya va to‘r orqali silliq ajralishni talab qiladi. Pichoq bilan qoplash oldindan bashorat qilinadigan tekislanishni hamda mato asosiga ortiqcha singib ketmaslik uchun yetarli konsistensiyani talab etadi. Valikli qoplash oqimlilik va plyonka qalinligi o‘rtasida boshqa muvozanatni talab qilishi mumkin. Botirib qoplash va slush-qoliplash ko‘pincha muddatidan oldin quyuqlashmasdan bir xil qatlam hosil qila oladigan navlarni afzal ko‘radi.
Dastlabki saralash uchun foydali farqlash past, o‘rtacha va yuqori qovushqoqlikdagi pasta smolasi navlari o‘rtasidadir. Bu toifalar to‘liq o‘zaro almashtirilmaydi, chunki yetkazib beruvchilar turli sinov usullari, plastifikator tizimlari va hisobot sharoitlaridan foydalanishlari mumkin. Shunga qaramay, ular dastlabki saralash uchun amaliy yo‘nalish beradi.
Qaysi nav “eng yaxshi” ekanini so‘rayotgan xaridor uchun o‘rtacha qovushqoqlikdagi smola umumiy qoplama ishlab chiqarishi uchun ko‘pincha eng xavfsiz dastlabki nomzoddir. Uni avtomatik yakuniy tanlov sifatida qabul qilmaslik kerak. To‘liq kompozitsiyaning reologiyasi alohida quruq smolaning qovushqoqlik qiymatidan muhimroqdir.
Zarracha tuzilishi va plastifikatorni singdirish qoplama xususiyatlariga ta’sir qiladi
PVC pasta smolasi odatda emulsion polimerizatsiya yoki mikrosuspenzion polimerizatsiya usulida ishlab chiqariladi. Ikkalasi ham qoplama formulatsiyalarida qo‘llanishi mumkin, biroq ularning zarracha xususiyatlari aralashtirish, qovushqoqlikning rivojlanishi, havoning chiqishi, jelatinlanish va sirt sifatiga ta’sir qiladi. Faqat “PVC pasta smolasi” deb ko‘rsatilgan xarid spetsifikatsiyasi xususiyatlarning o‘zgarishi uchun juda ko‘p imkoniyat qoldiradi.
Mayda va nisbatan bir xil zarracha taqsimoti odatda silliq plastizol hosil bo‘lishini hamda yanada tekis qoplama yuzasini ta’minlaydi. Yirik zarrachalar, aglomeratlar yoki nomuvofiq zarracha morfologiyasi jelatinlanishdan keyin ko‘rinadigan nuqsonlarni keltirib chiqarishi mumkin: g‘adir-budurlik, igna teshiklari, gellar, notekis yaltiroqlik yoki rangning sust rivojlanishi. Smolaning o‘zi muammoga hissa qo‘shayotgan bo‘lsa, bu nuqsonlar pigmentlar, to‘ldirgichlar yoki qoplama liniyasi bilan bog‘lanishi mumkin.
Plastifikatorni singdirish ham shunday darajada e’tiborga loyiqdir. Singdirish qobiliyati yuqori bo‘lgan smola egiluvchan formulatsiyalarni qo‘llab-quvvatlashi va qovushqoqlikni oshirishga yordam berishi mumkin, biroq u plastifikator tanlovi va qo‘shish tartibini yanada sinchiklab nazorat qilishni ham talab qilishi mumkin. Agar kompozitsiya aralashtirishdan keyin juda tez quyuqlashsa, operatorlar qoplash boshlanishidan oldin qayta ishlash vaqt oralig‘ini yo‘qotishlari mumkin. Agar saqlash vaqtida qovushqoqlik oldindan aytib bo‘lmaydigan tarzda oshsa, qoplama og‘irligi va sirt ko‘rinishini nazorat qilish qiyinlashadi.
Xaridorlar, imkon qadar, mo‘ljallangan plastifikator tizimini aks ettiruvchi qovushqoqlik ma’lumotlarini so‘rashlari kerak. Bitta standart plastifikator bilan o‘lchangan ko‘rsatilgan qovushqoqlik boshqa plastifikator bilan xatti-harakatni har doim ham bashorat qila olmaydi. Bu katta miqdorda to‘ldirgich, qayta ishlangan material, olovga chidamli qo‘shimchalar, ko‘pirtiruvchi moddalar yoki maxsus plastifikatorlarni o‘z ichiga olgan formulatsiyalarga ham tegishli. Bu qo‘shimchalar plastizol xususiyatlarini shunchalik o‘zgartirishi mumkinki, faqat yetkazib beruvchi ma’lumotlar varag‘iga asoslangan smola taqqoslovi chalg‘ituvchi bo‘lib qoladi.
Navni tayyor qoplamaga qo‘yiladigan talabga moslang
Sun’iy charm va qoplangan to‘qimachilik mahsulotlari odatda silliq plyonka hosil bo‘lishini, yaxshi egiluvchanlikni, barqaror rangni hamda bo‘rttirma yoki keyingi ustki qoplamalarni qabul qila oladigan sirtni ta’minlaydigan smolani talab qiladi. Zich asosiy qatlam uchun smola to‘qimachilik materialini namlashi va unga birikishi, ammo haddan tashqari singib ketmasligi kerak. Ustki qatlam uchun tashqi ko‘rinish, yaltiroqlikni nazorat qilish va sirt nuqsonlariga chidamlilik muhimroq bo‘ladi. Ko‘pirtirilgan qatlamlar qo‘shimcha talablarni kiritadi, chunki plastizol nazorat qilinadigan kengayish uchun yetarlicha uzoq barqaror qolishi va jelatinlanish paytida mos hujayra tuzilishini saqlab qolishi kerak.
Pol qoplamalari, devor qoplamalari va og‘ir sanoat matolari qoplamalarida kerakli plyonka qalinroq va to‘ldirgich miqdori ko‘proq bo‘lishi mumkin. Smola qovushqoqlikning ortiqcha oshishisiz yoki to‘ldirgich zarrachalari atrofida yomon jelatinlanishsiz talab etilgan formulatsiyaga bardosh berishi kerak. Past qovushqoqlikdagi nav aralashtirish uchun jozibador ko‘rinishi mumkin, ammo u vertikal yoki teksturali asoslarda plyonka qalinligini saqlashni qiyinlashtirishi mumkin. Aksincha, qovushqoqligi haddan tashqari yuqori smola yomon tekislanishga va qo‘llash izlarining qolishiga olib kelishi mumkin.
Himoya qoplamalarida ko‘pincha yopishish, yeyilishga chidamlilik, kimyoviy chidamlilik yoki egilishdagi bardoshlilikka ko‘proq e’tibor qaratiladi. Smola tanlovi baribir muhim, biroq u mos kelmaydigan asosni, yaroqsiz primerni, noto‘g‘ri plastifikator tanlovini yoki yetarli bo‘lmagan jelatinlanishni qoplay olmaydi. Yopishishdagi nosozliklar yuzaga kelganda, “mustahkamroq” PVC pasta smolasi naviga o‘tish har doim ham to‘g‘ri javob emas. Asos, oldindan ishlov berish, primer va PVC qatlami o‘rtasidagi interfeys birgalikda ko‘rib chiqilishi kerak.
Qoplama teri, oziq-ovqat bilan bog‘liq qadoqlash komponentlari, tibbiy buyumlar yoki qat’iy tartibga solinadigan iste’mol tovarlari bilan aloqa qiladigan qo‘llanilishlarda smola navi muvofiqlik nazoratining faqat bir qismidir. Plastifikatorlar, stabilizatorlar, pigmentlar va qayta ishlash yordamchilarini o‘z ichiga olgan to‘liq formulatsiya bozor va yakuniy foydalanish talablariga nisbatan baholanishi kerak. Muvofiq asosiy smola boshqa jihatdan mos bo‘lmagan kompozitsiyani muvofiq qilib qo‘ymaydi.
Faqat boshlang‘ich qovushqoqlikka qarab tanlamang
Boshlang‘ich plastizol qovushqoqligi muhim, chunki u aralashtirish va qoplashga ta’sir qiladi, biroq ishlab chiqarishda qovushqoqlik barqarorligi ko‘pincha qimmatroq ahamiyatga ega. Kerakli qovushqoqlikdan boshlanib, ammo bir yoki ikki kundan so‘ng keskin oshib ketadigan kompozitsiya rad etilgan material, nomuvofiq qoplama og‘irligi va liniyada shoshilinch qayta formulatsiyani keltirib chiqarishi mumkin.
Saqlashdagi qovushqoqlik xatti-harakati smola, plastifikator, harorat, aralashtirish energiyasi, to‘ldirgich paketi va qo‘shimchalarga bog‘liq. Uni faqat aralashtirishdan so‘ng darhol emas, balki kompozitsiya tayyorlash va foydalanish o‘rtasidagi kutilgan vaqt davomida baholash kerak. Bu, ayniqsa, eksport ta’minot zanjirlari uchun dolzarb, chunki material formulatsiyadan oldin saqlanishi, so‘ng ishlab chiqarishdan avval yana kutilishi mumkin. Shu kunning o‘zida laboratoriya sinovida texnik jihatdan maqbul bo‘lgan smola uzoqroq ishlab chiqarish siklida amaliy jihatdan qiyin bo‘lishi mumkin.
Qayta ishlashning boshqa tekshiruvlari dispersiya sifati, havoning chiqishi, gel zarrachalari miqdori, qoplamaning tekislanishi, jelatinlanish reaksiyasi va qizdirilgandan keyingi barqarorlikni o‘z ichiga olishi kerak. Qoplangan mato uchun singishni nazorat qilish va bog‘lanish mustahkamligi zarur. Dekorativ sirtlar uchun yaltiroqlik, rang bir xilligi, bosma aniqligi va bo‘rttirmaga javob berish katta ahamiyatga ega bo‘lishi mumkin. Spetsifikatsiya umumiy smola nav kodi o‘rniga ushbu ustuvorliklarni aks ettirishi kerak.
Xaridorlar uchun amaliy kvalifikatsiya yondashuvi
PVC pasta smolasini muntazam qoplama ishlab chiqarishi uchun tasdiqlashdan oldin, tijoriy jihatdan muhim bo‘lgan ayni formulatsiya va liniya sharoitlaridan foydalaning. Plastifikator nisbatidagi yoki to‘ldirgich darajasidagi kichik o‘zgarishlar laboratoriya namunasida navlar o‘rtasidagi farqlarni yashirishi mumkin, shuning uchun sinov mo‘ljallangan ishlab chiqarish kompozitsiyasiga imkon qadar yaqin bo‘lishi kerak.
- Namuna so‘rashdan oldin qo‘llash usuli, maqsadli qoplama og‘irligi, asos, jelatinlanish sharoitlari va talab etiladigan plyonka xususiyatlarini belgilang.
- Bir vaqtning o‘zida bir nechta o‘zgaruvchini o‘zgartirish o‘rniga smola navlarini bir xil formulatsiyada taqqoslang.
- Boshlang‘ich qovushqoqlikni va kutilgan saqlash oralig‘idan keyingi qovushqoqlikni o‘lchang.
- Qo‘llangan nam plyonkani tekislanish, igna teshiklari, asosga singish va qalinlikning bir xilligi bo‘yicha tekshiring.
- Jelatinlangan qoplamani tashqi ko‘rinish, egiluvchanlik, yopishish, tegishli bo‘lsa hid va yakuniy foydalanish talab qiladigan chidamlilik xususiyatlari bo‘yicha baholang.
- Sinov hajmidan muntazam ta’minotga o‘tishdan oldin partiya barqarorligini, qadoqlash holatini, texnik hujjatlarni va yetkazib berish ishonchliligini tasdiqlang.
Shuningdek, har bir xarid spetsifikatsiyasi ortidagi sinov usuli bo‘yicha kelishib olish ham maqsadga muvofiqdir. Qovushqoqlik, uchuvchan moddalar, zarracha xususiyatlari va aralashmalar chegaralari turli yetkazib beruvchilar hujjatlarida o‘xshash ko‘rinishi mumkin, biroq ular turli sharoitlarda o‘lchangan bo‘lishi mumkin. Aniq sinov usullari material kutilganidan boshqacha harakat qilganda nizolarni kamaytiradi.
Qachon boshqa nav yaxshiroq yechim bo‘ladi
Tez namlanish, nozik detallar yoki asosga nazorat qilinadigan singish talab etilganda pastroq qovushqoqlikdagi nav yaxshiroq tanlov bo‘lishi mumkin. U agressiv suyultirish ehtiyojini ham kamaytirishi mumkin, bu esa plyonka xususiyatlarini saqlashga yordam berishi mumkin. Buning evaziga ortiqcha oqimning oldini olish uchun formulatsiyaga reologiya modifikatorlari yoki jarayon sozlamalari kerak bo‘lishi mumkin.
Qalin qoplamalar, vertikal qo‘llash, chuqur bo‘rttirma yoki jelatinlanishdan oldin kattaroq konsistensiyani talab qiladigan formulatsiyalar uchun yuqoriroq qovushqoqlikdagi nav asosli bo‘lishi mumkin. U kengayish, jellanish va sirt qoplamasi birgalikda sinovdan o‘tkazilgan taqdirda ayrim ko‘pirtirilgan tizimlarga ham mos kelishi mumkin. Yuqori qovushqoqlikdan shunchaki noto‘g‘ri ishlab chiqilgan formulatsiyani tuzatish uchun foydalanilmasligi kerak; u ko‘rinadigan foydadan qimmatroq bo‘ladigan aralashtirish va nasos bilan uzatish muammolarini keltirib chiqarishi mumkin.
Muayyan sirt qoplamasi, past qovushqoqlik profili yoki qayta ishlash xususiyati talab etilganda mikrosuspenziya asosidagi navlar baholashga arzigulik bo‘lishi mumkin. Ularning mosligi aniq formulatsiyaga bog‘liq bo‘lib, faqat ishlab chiqarish usuliga qarab taxmin qilinmasdan sinov orqali aniqlanishi kerak.
Ko‘plab xaridorlar uchun eng yaxshi qaror ikki navni kvalifikatsiyadan o‘tkazishdir: biri odatiy ishlab chiqarish uchun optimallashtirilgan asosiy nav va ikkinchisi qayta ishlash xususiyatlari o‘xshash bo‘lgan tasdiqlangan muqobil nav. Bu, ayniqsa, qoplama jadvallari ta’minot uzilishlariga sezgir bo‘lganda yoki eksport logistikasi to‘ldirish muddatlarini uzaytirganda foydalidir. Muqobil nav haqiqatan ham sinovdan o‘tkazilishi kerak; qog‘ozdagi o‘xshash tavsifning o‘zi yetarli emas.
Shunday qilib, eng ishonchli javob shartli: umumiy qoplama ishlari uchun o‘rtacha qovushqoqlikdagi, barqaror PVC pasta smolasini tanlang, so‘ng faqat qo‘llash jarayoni va tayyor plyonka talablari asoslagandagina pastroq yoki yuqoriroq qovushqoqlikka o‘ting. Aniq belgilangan formulatsiya sinovi keng umumiy nav yorlig‘idan ko‘ra ko‘proq ma’lumot beradi hamda smola shunchaki maqbul dastlabki namunani emas, balki takrorlanadigan ishlab chiqarishni qo‘llab-quvvatlashini ko‘rsatadi.
Bugun bizga so‘rovingizni yuboring