Mahsulotlar bo‘yicha tezkor navigatsiya
Tijoriy taklif olish
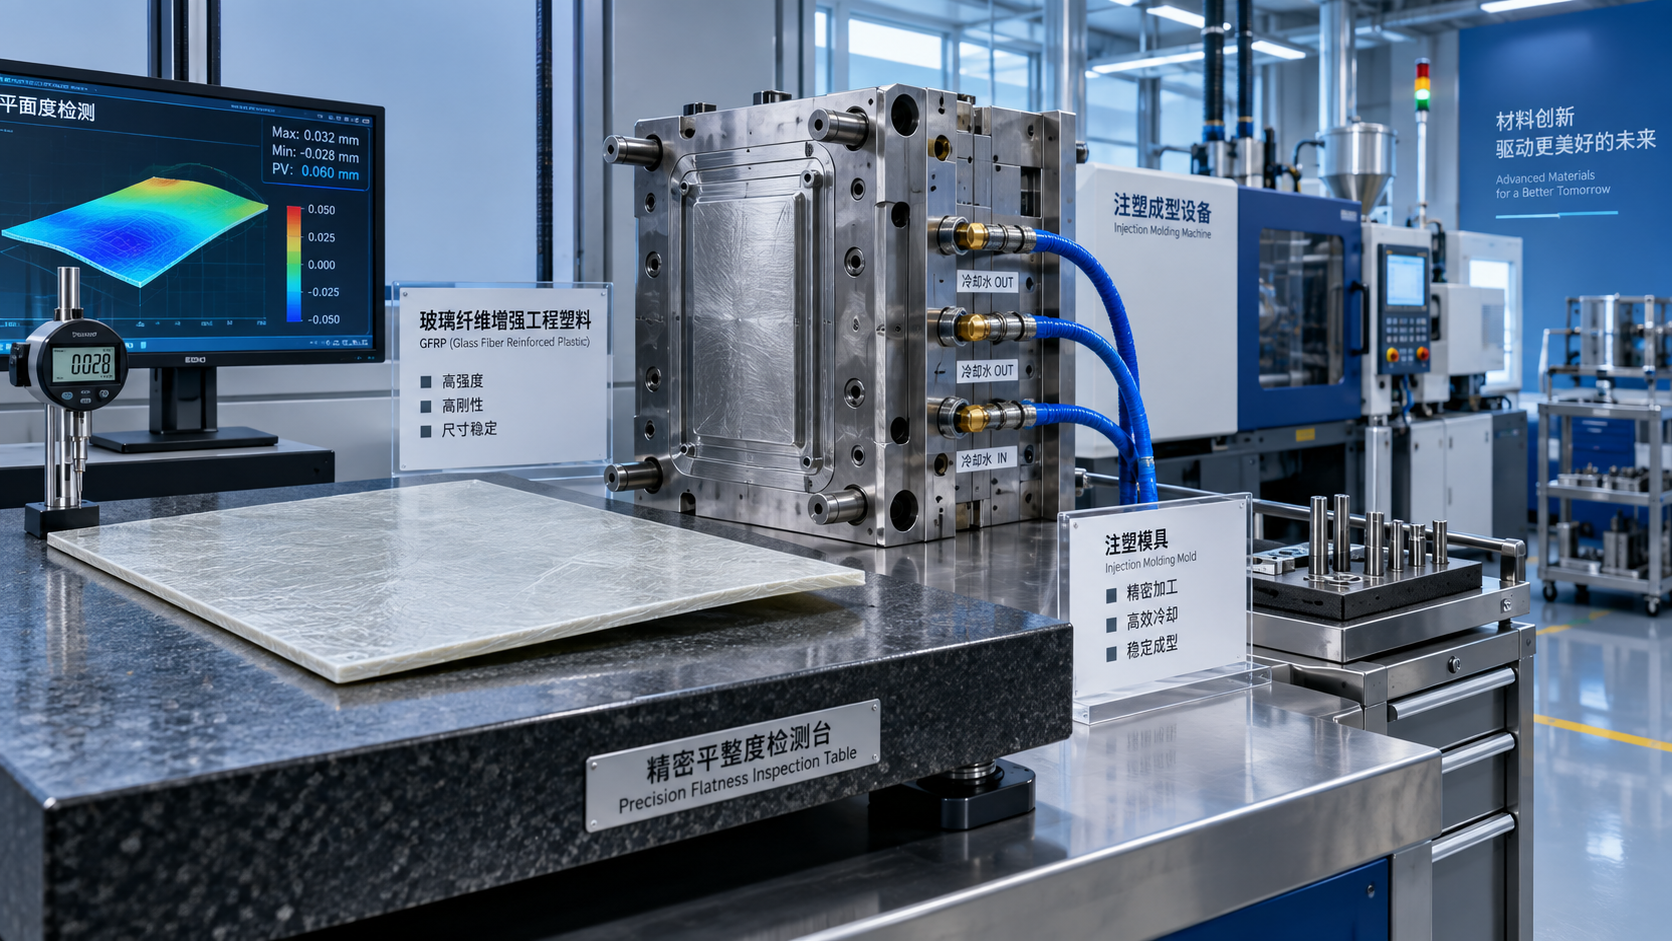
Tolali mustahkamlash muhandislik plastmassalarida qiyshayishga qanday ta’sir qiladi
Muhandislik plastmassa detaliga yuqoriroq qattiqlik, mustahkamlik, yuk ostida o‘lcham barqarorligi yoki yaxshilangan issiqlikka chidamlilik kerak bo‘lganda, tolali mustahkamlash ko‘pincha to‘g‘ri yechim bo‘ladi. Shisha tolali poliamid, PBT, PPS, PET va boshqa kompaundlar korpuslar, kronshteynlar, elektr komponentlari, avtomobil tizimlari va sanoat uskunalarida keng qo‘llaniladi. Biroq detalni konstruktiv jihatdan qodir qiladigan ayni tolalar uning qoliplash jarayonini kamroq kechirimli qilishi mumkin.
Natijada qiyshayish yuz beradi. Detal qolipdan ko‘rinishidan maqbul holatda chiqishi, keyin esa sovishi davomida buralishi, egilishi yoki muhim tekislik talabidan chetga chiqishi mumkin. Operatorlar ba’zan ushlab turish bosimini oshirish yoki sovitish vaqtini uzaytirish orqali javob qaytaradilar. Bu sozlamalar muhim, biroq ko‘plab tola bilan to‘ldirilgan muhandislik plastmassalarida ular asosiy muammoni hal qilmaydi: kirishish endi har bir yo‘nalishda bir xil emas.
Tola yo‘nalishi, oqim xususiyati, qolip konstruksiyasi va sovitish sharoitlari o‘rtasidagi bog‘liqlikni tushunish, yechilishi mumkin bo‘lgan jarayon muammosini konstruksiya yoki material tanlash muammosidan ajratishga yordam beradi. Shuningdek, barcha qiyshayishlarni oddiy harorat sozlamasi muammosi deb hisoblashdek keng tarqalgan xatoning oldini oladi.
Nima uchun tolalar kirishish xususiyatini o‘zgartiradi
To‘ldirgichsiz termoplastlar, odatda, polimer suyuqlanish haroratidan xona haroratigacha soviganida kirishadi. Yarim kristall materiallarda yana bir o‘zgaruvchi mavjud, chunki kristallanish hajm o‘zgarishiga hissa qo‘shadi. Muvozanatli sovitiladigan oddiy plastinada bunday kirishish nisbatan oldindan bashorat qilinishi mumkin. Mustahkamlash esa bu muvozanatni o‘zgartiradi.
Inyeksion qoliplash jarayonida qisqa tolalar odatda eritma oqimi yo‘nalishida tekislanadi. Oqim yo‘nalishi bo‘ylab tolalar polimer matritsasini cheklaydi va kirishishni kamaytiradi. Oqim yo‘nalishiga ko‘ndalang ravishda cheklash kuchsizroq bo‘ladi, shu sababli kirishish odatda kattaroq bo‘ladi. Bu farq anizotropik kirishish deb ataladi. Detalning bir yuzi, sohasi yoki oqim yo‘li boshqasiga nisbatan boshqacha kirishganda, ichki kuchlanishlar paydo bo‘ladi. Shundan keyin tayyor komponent kattaroq qisqarish yuz beradigan tomon yoki yo‘nalish tomon egiladi.
Bu ta’sir faqat shisha tolaga xos emas. Uglerod tolasi, mineral mustahkamlovchilar, uzun tolali tizimlar va gibrid to‘ldirgichlarning barchasi yo‘nalishli kirishishga ta’sir qilishi mumkin. Tola uzunligi, nisbat koeffitsiyenti, to‘ldirish darajasi, sirt ishlovi va polimer matritsasi bilan o‘zaro ta’siri turlicha bo‘lgani uchun ularning oqibatlari ham farq qiladi. Shunga qaramay, amaliy qoida o‘zgarmaydi: mustahkamlash mexanik xususiyatlarni yaxshilaydi, biroq oqim tarixini o‘lcham xususiyatlari uchun muhimroq qiladi.
Tola miqdorining ko‘proq bo‘lishi avtomatik ravishda detalning tekisroq bo‘lishini anglatmaydi. U umumiy kirishishni kamaytirishi, biroq bo‘ylama va ko‘ndalang kirishish o‘rtasidagi farqni oshirishi mumkin. Tor qovurg‘ali komponent uchun bu boshqariladigan holat bo‘lishi mumkin. Tekislik spetsifikatsiyasi qat’iy bo‘lgan keng, yupqa panel uchun esa u qoliplashdagi asosiy xavfga aylanishi mumkin.
Tola yo‘nalishi butun to‘ldirish naqli bilan shakllanadi
Tola yo‘nalishini materialning o‘zgarmas xususiyati deb qarash vasvasali. Bunday emas. Material tolalarni ta’minlaydi; qolip va jarayon ularning yakuniy joylashuvining katta qismini belgilaydi. Qolip devorida qotgan qatlam tolalarni oqim yo‘nalishida olib yurishga moyil bo‘ladi. Yadro qismida esa, ayniqsa eritma yo‘nalishini o‘zgartirganda, torayishdan o‘tganda yoki boshqa oqim fronti bilan uchrashganda, yo‘nalish murakkabroq bo‘lishi mumkin.
Shu sababli quyish nuqtasining joylashuvi faqat to‘ldirish bo‘yicha emas, balki o‘lcham bo‘yicha ham qarordir. To‘g‘ri to‘rtburchak qopqoqdagi bitta chekka quyish nuqtasi ko‘pincha kuchli bir yo‘nalishli orientatsiya naqshini hosil qiladi. Geometriya simmetrik, ammo to‘ldirish simmetrik bo‘lmasa, devor qalinligi muvozanatlangandek ko‘rinsa ham detal qiyshayishi mumkin. Markaziy quyish nuqtasi, bir nechta muvozanatlangan quyish nuqtalari yoki qayta ko‘rib chiqilgan quyish nuqtasi joylashuvi ba’zan orientatsiya nomuvozanatini kamaytirishi mumkin, biroq har bir variant chok chiziqlari, tashqi ko‘rinish talablari, bosib to‘ldirish va asbob murakkabligi nuqtai nazaridan ham baholanishi kerak.
Qovurg‘alar, bosslar, teshiklar, keskin burilishlar va qalinlikning to‘satdan o‘zgarishlari ham oqim yo‘nalishini o‘zgartiradi. Tolalar shu yo‘ldan boradi va mahalliy qattiqlik farqlarini hosil qiladi. Shu bois tekis panel, ko‘rinadigan sirti bir xil tuyulsa ham, uning orqa tomonidagi xususiyat sabab egilishi mumkin. Simulyatsiya mavjud bo‘lsa, po‘lat kesilishidan oldin tola yo‘nalishi va qiyshayish tahlili foydali bo‘lishi mumkin. Simulyatsiya qoliplash sinovlarining o‘rnini bosmasligi kerak, ammo u, ayniqsa, quyish nuqtasi konsepsiyalarini taqqoslash va oqim keltirib chiqaradigan anizotropiya to‘planishi ehtimoli yuqori bo‘lgan sohalarni aniqlash uchun qimmatlidir.
Sovitish va orientatsiya o‘rtasidagi o‘zaro ta’sir
Qolip ochilgan zahoti qoliplangan detal o‘lcham jihatidan barqaror bo‘lmaydi. Uning yakuniy shakli harorat taqsimoti, qoldiq kuchlanish, polimer morfologiyasi va qolipdan keyingi konditsiyalashni aks ettiradi. Tola yo‘nalishi afzal yo‘nalishlarda qattiqlikni oshiradi; notekis sovitish esa nomuvozanatni namoyon qiladigan kuchni yuzaga keltiradi.
Agar detalning bir tomoni ikkinchisidan tezroq sovisa, u ertaroq qotishi va boshqa kuchlanish holatini saqlab qolishi mumkin. Qolip sirtlarining notekis harorati, suv liniyalarining yomon joylashuvi, tiqilib qolgan sovitish kanallari, qo‘shimchalar atrofidagi nomuntazam kontakt va teng bo‘lmagan chiqarish sharoitlari bularning barchasiga hissa qo‘shishi mumkin. Yarim kristall smolalarda qolip harorati kristallanishga ham ta’sir qilishi mumkin. Natijada tekshiruv vaqtida o‘lcham jihatidan maqbul bo‘lgan, ammo saqlash, yig‘ish, namlik ta’siri yoki termik sikllardan keyin o‘zgaradigan detal hosil bo‘lishi mumkin.
Namlikka sezgir materiallarga alohida e’tibor talab qilinadi. Shisha tolali poliamid qoliplashdan keyin namlikni yutishi, o‘lchamlari va mexanik xususiyatlarini o‘zgartirishi mumkin. Smolani to‘g‘ri quritish jarayon sifati uchun zarur, biroq o‘lchamlar qaysi sharoitda o‘lchanishini belgilash zaruratini bartaraf etmaydi. Konditsiyalash, tekshiruv vaqti va etalon haroratni belgilamasdan tekislikni ko‘rsatadigan chizma qoliplovchi, material yetkazib beruvchi va yakuniy foydalanuvchi o‘rtasida keraksiz kelishmovchiliklarni keltirib chiqarishi mumkin.
Sozlamalarni o‘zgartirishdan oldin operatorlar nimalarni tekshirishi kerak
Qiyshayish paydo bo‘lganda, tartibli tekshiruv tasodifiy sozlashdan tezroq natija beradi. Deformatsiya yo‘nalishi va miqdori takrorlanuvchanligini, u darhol yoki konditsiyalashdan keyin yuz berishini hamda qolip bo‘shliqlari bo‘ylab bir xil ekanini tasdiqlang. Keyin amaldagi jarayon qaydlarini material yetkazib beruvchisi tavsiya qilgan ishlov berish oralig‘i bilan taqqoslang. Eritma harorati, qolip harorati, inyeksiya tezligi, bosib to‘ldirish profili, sovitish vaqti va yostiqcha barqarorligi alohida-alohida emas, birgalikda ko‘rib chiqilishi kerak.
- Asbob aybdor deb taxmin qilishdan oldin smola namligi va ifloslanishini tekshiring.
- Bo‘shliqdan bo‘shliqqa sovitishni, amaldagi qolip haroratlarini va suv oqimi sharoitlarini taqqoslang.
- O‘zgargan oqim xususiyatlari belgilarini aniqlash uchun quyish nuqtasi qoldig‘i, oqim izlari, chok chiziqlari joylashuvi va to‘ldirish muvozanatini tekshiring.
- Detal hali issiq paytida uni chiqarish, moslamalar va konveyer orqali tashish deformatsiya keltirib chiqarmasligini tekshiring.
- Tekislikni belgilangan tayanch usuli bilan o‘lchang; egiluvchan detallar tekshiruv vaqtida turlicha qisilgan yoki tayanganligi sababli “talabga javob bermayotgandek” ko‘rinishi mumkin.
Bosib to‘ldirish bosimi muvozanatli yondashuvni talab qiladi. Yetarli bo‘lmagan bosib to‘ldirish mahalliy kirishish va cho‘kish bilan bog‘liq deformatsiyani qoldirishi mumkin. Haddan tashqari bosib to‘ldirish kuchlanishni oshirishi, quyish nuqtasi sohasida nomuvozanat keltirib chiqarishi yoki chiqarishdan keyingi deformatsiyani kuchaytirishi mumkin. Maqsad imkon qadar eng yuqori bosim emas; maqsad tasdiqlangan jarayon oralig‘i doirasida barqaror massa, izchil o‘lchamlar va takrorlanuvchan shakldir.
Material tanlovi muhim, biroq u mos bo‘lmagan geometriyani tuzata olmaydi
Kompaud tanlash detalning haqiqiy ishlash talablaridan boshlanishi kerak: yuklama, xizmat harorati, kimyoviy ta’sir, elektr talablari, sirt ko‘rinishi, o‘lcham tolerantligi va kutilayotgan konditsiyalash muhiti. Yuqori darajada to‘ldirilgan marka yuk ko‘taruvchi komponent uchun asosli bo‘lishi mumkin, biroq yupqa, tashqi ko‘rinishi muhim qopqoq uchun keragidan ortiq murakkab tanlov bo‘lishi mumkin. Aksincha, qiyshayishni hal qilish uchun tola miqdorini kamaytirish qattiqlikni shunchalik pasaytirishi mumkinki, muammo qoliplashdan yig‘ishga yoki foydalanish jarayoniga ko‘chadi.
Polimer oilasi ham birdek muhimdir. Mustahkamlangan amorf material va mustahkamlangan yarim kristall material bir xil asbob hamda ishlov berish sharoitlariga turlicha javob berishi mumkin. Kam qiyshayuvchi yoki o‘lcham jihatidan barqaror deb e’lon qilingan markalar foydali boshlang‘ich nuqta bo‘lishi mumkin, ammo ularning ishlashi haqiqiy geometriyada tekshirilishi kerak. Yetkazib beruvchi ma’lumotlar varaqlarida odatda belgilangan sinov sharoitlarida kirishish diapazonlari keltiriladi; ular saralash uchun qimmatli, ammo detal darajasidagi tekislik kafolati emas.
Detal konstruksiyasi ko‘pincha eng katta yaxshilanish imkoniyatini beradi. Devor qalinligining bir xilroq bo‘lishi differensial sovitishni kamaytiradi. Keyinroq soviydigan qalin kesimlar hosil bo‘lishining oldini olish uchun qovurg‘a qalinligi nominal devor qalinligiga nisbatan nazorat qilinishi kerak. Simmetrik xususiyatlar va muvozanatlangan oqim yo‘llari yo‘nalishli og‘ishni kamaytiradi. Uzun tekis sirtning oldini olish imkoni bo‘lmasa, hisoblangan dastlabki egiklik yoki tayanch xususiyati ishlov berish orqali orientatsiyaning har bir izini yo‘qotishga urinishdan samaraliroq bo‘lishi mumkin.
Standartlar va o‘lchash intizomi
Har bir qoliplangan komponentga tatbiq etiladigan universal “qiyshayish raqami” yo‘q. Chizma talablari tegishli xususiyatni belgilashi kerak: tekislik, to‘g‘rilik, profil, burchaklilik, yig‘ish oralig‘i yoki funksional moslashuv. Tekshirish usuli ham xuddi shunday darajada e’tibor talab qiladi. Erkin holatda o‘lchash bir detal uchun mos bo‘lishi mumkin, boshqa detal esa yig‘ish moslamasida tekshirilishi kerak, chunki funksional ishlash uning qanday o‘rnatilganiga bog‘liq.
Materiallarni taqqoslash uchun kirishish va tola miqdori bo‘yicha tan olingan sinov usullari umumiy texnik tilni ta’minlashi mumkin, biroq detalni qabul qilish kelishilgan chizma, o‘lchash sharoiti va namuna olish rejasiga bog‘langan holda qolishi kerak. Komponentlar chegaralar orqali yetkazib berilganda, hujjatlarda marka belgilanishi, partiya kuzatuvchanligi, ishlov berish talablari va tegishli me’yoriy hujjatlar aniq ko‘rsatilishi lozim. Bunday aniqlik qoliplash katagidagi nosozlikni bartaraf etayotgan operator uchun ham, kiruvchi materialni ko‘rib chiqayotgan xarid yoki sifat jamoasi uchun ham birdek foydalidir.
Xuddi shunday kuzatuvchanlik yondashuvi kimyoviy ta’minot zanjirlariga ham taalluqlidir. Polimer bilan bog‘liq materiallar va maxsus kimyoviy mahsulotlar bilan ishlaydigan kompaniya qo‘llanilish chegaralarini aniq saqlashi kerak. Masalan,Neodim oksidi CAS#1313-97-9 shisha bo‘yash, keramika, keramik kondensatorlar va kataliz kabi sohalarda ishlatiladigan noyob yer elementi birikmasidir; u qoliplangan polimerlarda tolali mustahkamlash o‘rnini bosa olmaydi. Bu yerda uning tilga olinishi faqat marka identifikatsiyasi, tozalik bo‘yicha kutilmalar, qadoqlash va hujjatlar keng material toifasiga emas, balki haqiqiy qo‘llanilishiga mos kelishi kerakligini eslatish uchungina ahamiyatlidir.
Kam qiyshayadigan detallar sari amaliy yo‘l
Eng ishonchli yondashuv qiyshayishni tizimli ta’sir sifatida ko‘rib chiqishdir. Detalning funksional tolerantligi va o‘lchash sharoitidan boshlang. Geometriya va ehtimoliy oqim yo‘nalishlarini ko‘rib chiqing. Oldini olish mumkin bo‘lgan anizotropiyani qo‘shmasdan mexanik ishlashni ta’minlaydigan mustahkamlash darajasini tanlang. Keyin nazorat qilinadigan quritish, muvozanatlangan to‘ldirish, tegishli bosib to‘ldirish va tasdiqlangan qolip sovitishi bilan barqaror qoliplash oralig‘ini belgilang. Agar o‘zgartirish kerak bo‘lsa, bir vaqtda faqat bitta muhim o‘zgaruvchini o‘zgartiring va detallarni bir xil konditsiyalash muddatidan keyin taqqoslang.
Ko‘plab mustahkamlangan muhandislik plastmassalari uchun hal qiluvchi savol “Tola qiyshayishga sabab bo‘ladimi?” emas. Tola bunga hissa qo‘shishi mumkin, ammo foydaliroq savol: “Tolalar qayerda yo‘naladi, detal qayerda turlicha kirishadi va bu shakl funksiyaga qanday ta’sir qiladi?” Bu nuqtalar ko‘rinadigan bo‘lgach, yechim aniqroq bo‘ladi — quyish nuqtasini ko‘chirish, devor kesimini muvozanatlash, sovitishni tuzatish, markani qayta ko‘rib chiqish yoki haqiqiy bo‘lmagan tekshiruv sharoitini qayta belgilash.
Jahon kimyoviy savdosi ta’minot barqarorligi, me’yoriy muvofiqlik va javob berish vaqtiga nisbatan yuqoriroq talablar qo‘yar ekan, materiallar bo‘yicha qo‘llab-quvvatlash ham texnik jihatdan aniq bo‘lishi kerak. Kimyo sanoatining yirik markazi bo‘lgan Shandunda joylashgan Huafeng Chemical xorijdagi mijozlarni keng qamrovli tashqi savdo imkoniyatlari va keng mahsulot portfeli orqali qo‘llab-quvvatlaydi. Mustahkamlangan polimer loyihasi uchun foydali keyingi qadam — muntazam ishlab chiqarish boshlanishidan oldin, qiyshaygan detallar yakuniy yig‘ishga yetib borgandan keyin emas, material markasi, ishlov berish bo‘yicha ko‘rsatmalar, partiya hujjatlari va detal darajasidagi qabul qilish mezonlarini muvofiqlashtirishdir.
Bugun bizga so‘rovingizni yuboring